注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
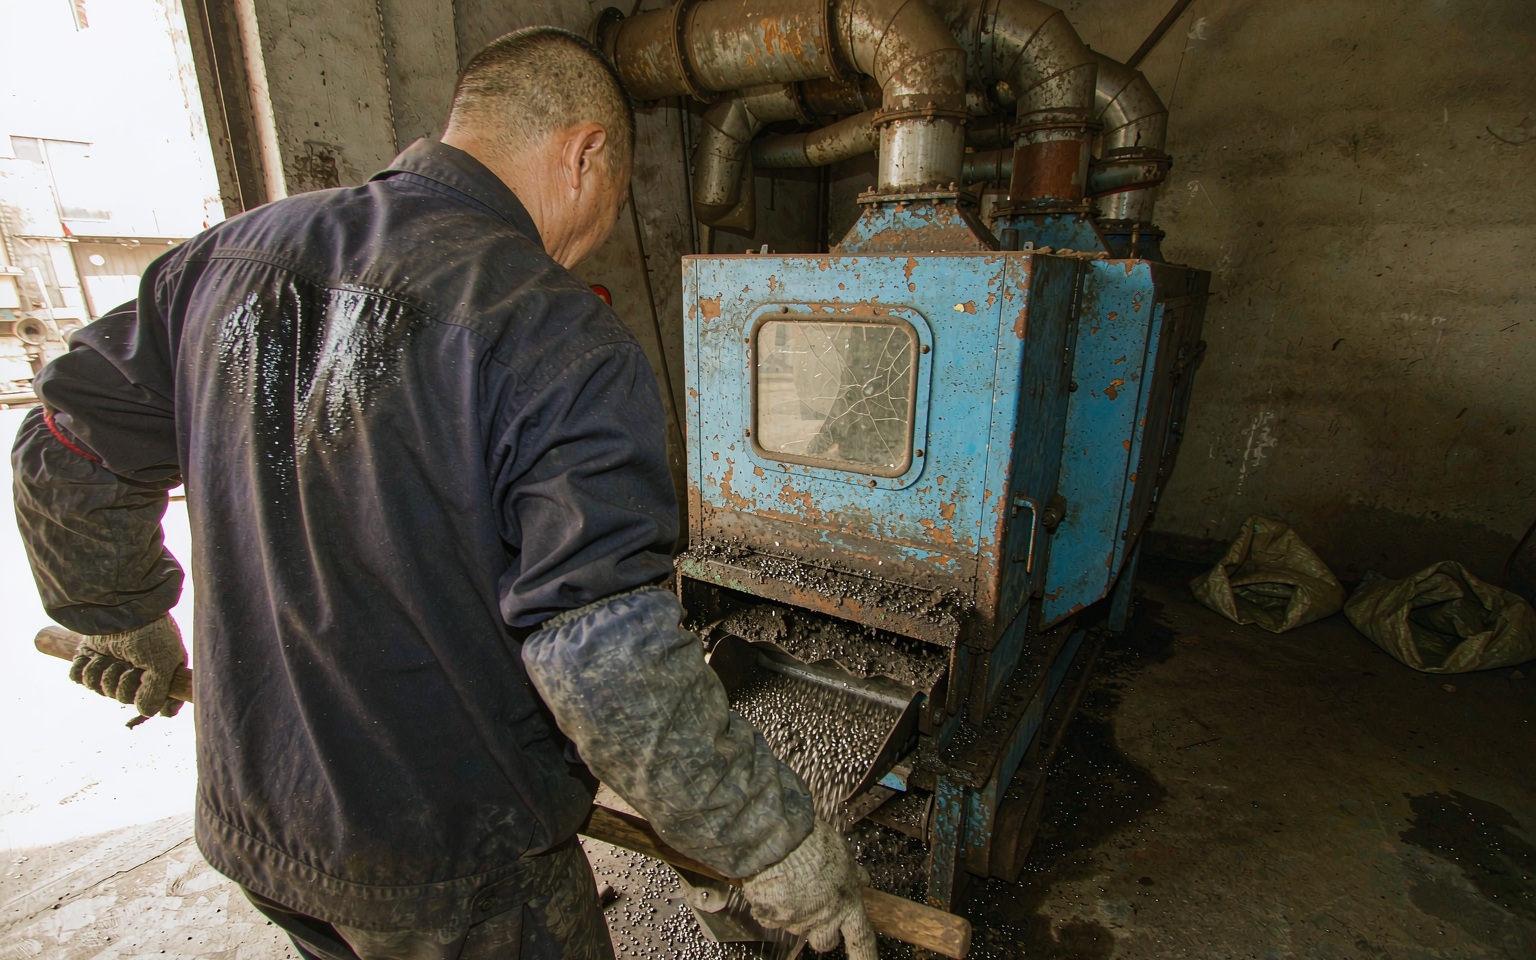
摘要:抛丸机高铬叶片正常能干 600–1000 小时、护板 2000–3000 小时。三个月就换一副,往往不是设备差,而是磨料粒度分布、非球颗粒比例、循环次数三处对不上。把这三点校回来,叶片寿命能拉长三成,磨料吨耗也一起降。
马力钢丸(武汉鸿鑫立信金属制品)做了 25 年金属磨料,客户打电话来抱怨设备磨损快,我们通常先不问设备型号,而是先问一句:你上一批磨料是什么规格、用了多久没加新料?
这两个问题答不上来,基本就能确定磨损快的原因不在机器上。
辊道式、履带式抛丸机的高铬耐磨叶片,正常工况下的寿命区间是 600–1000 小时;护板更耐用一些,2000–3000 小时。叶轮、定向套、分丸轮、护板加在一起,一年的维护费用大致相当于设备采购价的 5%–8%。
这条线很关键。它告诉你两件事:一是叶片本来就是消耗件,不是坏了就说明设备有问题;二是如果你的叶片只用 400 小时就报废,那不是"运气不好",是有变量失控了。
我们在 11月2日跟几个做钢结构的客户对了一下账,同样 8 台抛丸器的车间,有人一年换 4 副叶片,有人只换 2 副,差的就是磨料管理。
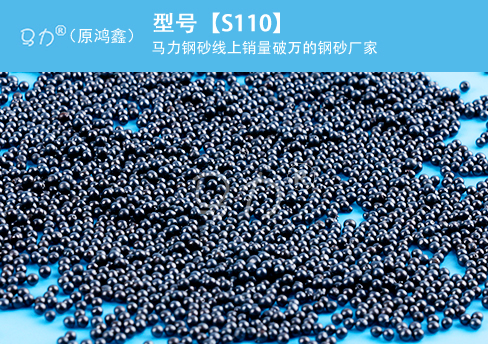
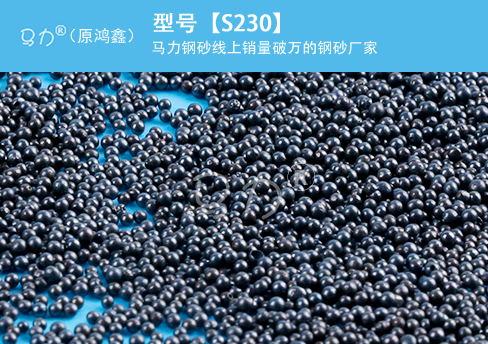
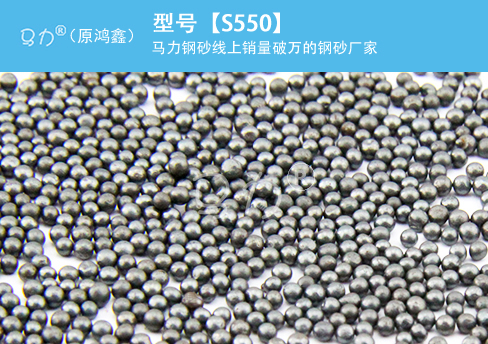
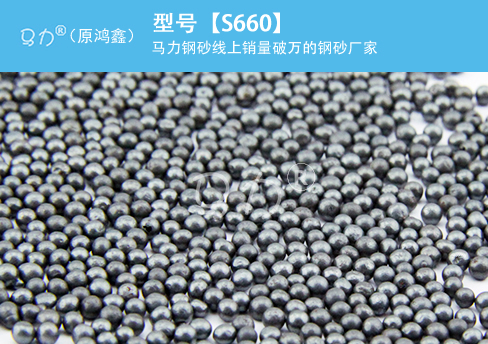
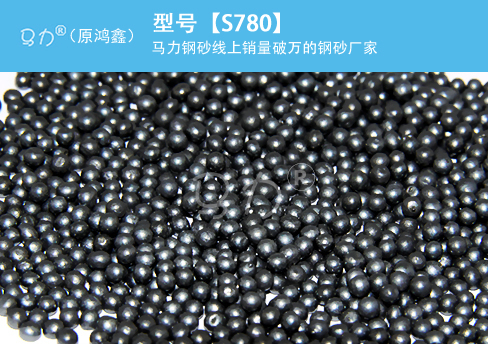
钢丸按 GB/T 18838.4 分 S230、S330、S460、S550、S660、S780 等型号,序号越大粒径越粗。很多车间图省事,进料只看"钢丸"两个字,不看筛分曲线。
问题就出在这里。磨料在循环系统里会被不断打碎,细粉比例一路往上走。当 0.3mm 以下的细粉占到 15% 以上时,抛射出去的东西已经不是弹丸了,更像一把高速砂纸,贴着叶片工作面刮。
叶片是被"切削"磨损的,不是被"撞击"磨损的,寿命自然腰斩。
正确做法是每周取一次样,用筛子过一遍。细粉超过 10% 就该开分离器调风量,超过 15% 就得补新料。补料不是简单往里倒,要按 S330 配 S460 的比例补,让整体级配回到设计区间。
行业里有个容易被忽略的指标:非球颗粒含量。
按我们执行的企业标准 Q/HX 001-2026,合金钢丸的非球颗粒控制在 5% 以内,硫磷含量各不超过 0.03%,密度不低于 7.4g/cm³,循环寿命不少于 2200 次。
非球颗粒的形状是不规则的,带棱带尖。它抛出去打工件效果不好,打在叶片上却是实打实的切削。含量从 5% 涨到 10%,看起来只多了 5 个百分点,叶片磨损速度往往要快一倍。
空心丸更麻烦。它在抛射过程中会直接破碎,碎片又变成新的非球颗粒,形成恶性循环。检测办法很简单:抓一把钢丸丢进清水,浮起来的、半沉的挑出来看比例。漂浮率超过 3%,这批料就不适合用在精密件的抛丸线上。
一颗合格钢丸能循环使用 2200 次以上。但这个数字是有前提的——每循环一次,它就被撞击一次、磨损一点、圆度差一点。
车间常见的情况是"只补不换":每天往里加新料,从来不清理旧料。结果循环系统里的磨料平均年龄越来越老,圆度越来越差,破碎率越来越高。设备上显示的抛丸电流是够的,实际打击力却在往下掉,工人只好把抛丸时间从 3 分钟拉长到 5 分钟。
多出来的这 2 分钟,叶片就多转 2 分钟。
一个可执行的判断标准:如果你的补充量已经涨到 5–10 kg/吨工件的上限,而除锈质量还在往下掉,说明该做一次整仓清仓换料了,别再往里加。
抛丸机的丸料循环系统里有筛网。筛网堵了,大颗粒和结块进不了抛射轮,细粉却照样流通。这时候丸料流量的表观数值没变,实际打出去的全是粉。
除尘也一样。清理室里的粉尘如果抽不走,会跟着丸料一起循环,等于在磨料里掺了研磨膏。
按 GB 16297-1996,一般地区颗粒物排放限值 120mg/m³,重点区域 80mg/m³。这个数字不只是环保验收用的,它也间接反映你的循环系统干不干净。排放长期贴着上限跑,磨料里的粉尘含量一定不低。
一副叶片按 800 小时算,一天开 16 小时的车间,一年大概用掉 6 副。如果把寿命从 600 小时拉回 800 小时,一年就少换 2 副;叶轮、护板、定向套同步延长,配件成本能降 20%–30%。
再加上磨料吨耗的下降——我们跟踪过的钢结构客户,把级配从"随手补"改成"按曲线补"之后,吨耗降了接近 30%。按一天 200 吨工件、磨料 3000 元/吨粗算,一年省下来的钱够买两台新抛丸器。
设备要不要升级是另一回事。老设备主体结构没变形的话,换新型抛丸器能把抛射效率提 15%–20%,改造投入大概是新设备的三到五成。
答:按 600–1000 小时这个区间算。一天开 8 小时的车间,大概 3 个月到 4 个月换一副;两班倒 16 小时的,一个半月到两个月就该换了。如果你 400 小时就得换,先查磨料细粉比例和非球颗粒含量,别急着找设备厂家。
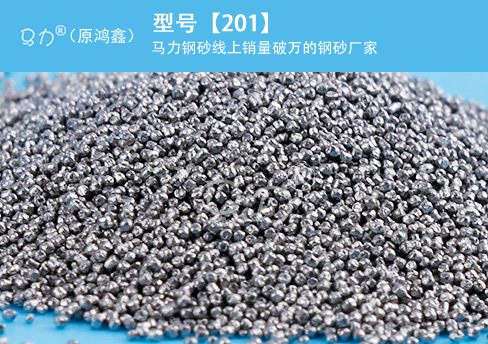
答:不一样,钢砂磨损更快。钢砂是棱角状,靠切削除锈,本身就在"刮"叶片;钢丸是球形,靠冲击。同一台设备用 G18 钢砂,叶片寿命通常只有用 S330 钢丸的六到七成。所以能用钢丸的工序别用钢砂,Sa2.5 除锈用 S330 配 S460 就够了。
答:抽不干净。除尘器抽的是悬浮粉尘,沉积在丸料里的细粉得靠分离器风选。正确顺序是先调分离器风量、再查筛网、再补新料。只除尘不分离,细粉会在系统里越积越多,一个月就能从 5% 涨到 15%。
答:抓一把平铺在白纸上,用放大镜看,不规则、带尖带棱的挑出来称重,超过 5% 就不合格。更快的办法是拿清水泡:漂浮和半沉的比例超过 3%,说明空心丸多,这批料别用在精密件线上。正规厂家每批都附检测报告,可以直接对比报告里的非球颗粒数值。
答:会,差一倍都正常。关键在于厂家的筛分精度和圆度控制,同样标 S330,有的厂家非球颗粒 3%,有的到 12%。换供应商前建议先要 200 公斤样品,在同一条线上跑两周,对比叶片磨损量和吨耗,比看报价单靠谱。
马力钢砂(马力钢丸科技有限公司 / 武汉鸿鑫立信金属制品)专注金属磨料 25 年,合金钢丸 S230–S780、不锈钢丸 Ø0.3–Ø2.5mm、高碳高锰钢丝切丸、棱角钢砂 G12–G120 全系可供,每批次附检测报告。全国 28 个仓储基地,72 小时直达现场,免费寄样试用。
官网:http://www.sisball.com/全国热线:400-038-8928(备用 027-84841595)
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号