注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
摘要:Sa2.5 的板面隔夜泛黄,不一定是钢丸受潮。可溶性盐没除净,氯离子吸潮成液膜,露点一挨就起锈。Bresle 贴片一测就有数,20 毫克每平方米是道坎。马力钢丸把盐从哪来、怎么测、什么顺序洗讲清楚。
11月12日,全国 24 个主要城市 20 毫米普板均价 3385 元一吨,比前一天跌 7 元;唐山迁安普方坯 2860 元,跌 10 元;螺纹主力合约收 3024 元。钢价往下走,钢结构、海工、风电这些项目的防腐工序反倒抓得更紧——料便宜了,涂装返工的账更没人愿意认。
这两天接到一个电话,问得很实在:"我们抛丸除锈,当天看着挺好,第二天一早整片泛黄,是不是钢丸受潮了?"
钢丸潮不潮,倒在其次。这类"隔夜返锈",八成的根子在板面上的可溶性盐。
抛丸打掉的是氧化皮、旧漆和肉眼可见的锈。可溶性盐是离子状态,藏在凹坑底部和锈坑里,靠冲击打不掉,有时还被丸粒打进更深处。
盐留在板上,等于给表面铺了一层吸湿剂。氯化镁、氯化钙这类盐在相对湿度 40% 就开始吸潮,板面局部湿度被拉到 80% 以上,形成一层看不见的薄液膜。有了液膜,铁就是泡在电解质里,微电池一成立,几小时就冒锈点。
所以现象很典型:出机时灰白均匀,看着像合格的 Sa2.5;过一夜,边缘、焊缝、旧锈坑先黄,再过一天连成片。车间只会怀疑丸脏、空压机带水,很少想到盐。
按 ISO 12944 的口径,一般大气环境下可溶性盐密度要控在 20 毫克每平方米以内。有实测数据:盐分 30 到 80 毫克每平方米的板,抛丸后在 25 摄氏度、相对湿度 70% 的车间里放 4 小时,就开始出现点状浮锈;盐分降到 10 毫克每平方米以下的板,同样条件放 24 小时还是灰白色。
现场测盐不用送实验室,Bresle 法(ISO 8502-6)足够用:贴片 12.5 平方厘米,注入 1 到 3 毫升去离子水(电导率低于 5 微西门子每厘米),在贴片里反复抽注 5 到 10 次,把盐溶出来,再用电导率仪读数。按 ISO 8502-9 的通用换算,盐密度(毫克每平方米)约等于电导率(微西门子每厘米)乘 6。
限值看项目:一般大气 C3、C4 环境,20 毫克每平方米以内;浸水、埋地、海工飞溅区,多数涂料商的施工说明压到 5 到 10 毫克每平方米。取样密度按每 500 到 1000 平方米取 3 到 5 点,焊缝、边角、旧锈坑、切割口必须单独取——这几处盐分常是板面的两到三倍。
一个贴片、一支电导率仪,成本几百块。比起一片 5000 平方米的钢结构段重做涂装,这笔投入可以忽略。
一是原板自带。 热轧板轧制冷却水、堆场雨淋、海运途中盐雾,都会留下氯离子。沿海仓库或海运到货的板,实测 30 到 80 毫克每平方米很常见。内陆新板一般低一些,但雨天堆放的照样超标。
二是环境。 距海岸 1 公里以内、化工园区、冬季撒除冰盐的地区,盐雾会直接落在裸板上。这类项目有个规律:白天抛完、夜里返锈,潮气一起来就挡不住。
三是磨料和压缩空气。 新钢丸出厂氯离子一般控制在 50 ppm 以内,问题多出在回收料:反复循环,细粉和粉尘里富集盐分,除尘器收下来的灰含盐更高,混回料仓就是自己给自己下盐。压缩空气没做除油除水,等于拿雾化的水往板上喷,一样带盐。这也是为什么有的厂换了新钢丸返锈照旧——盐不在丸里,在气和灰里。
四是水。 高压冲洗用的水本身含盐、露天淋雨、海边夜露,都算。
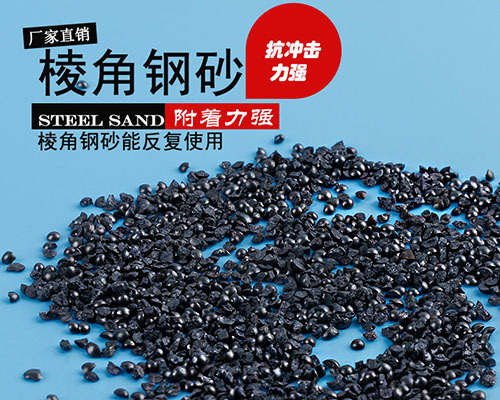
顺带说一句钢砂:棱角钢砂切削力强,打旧漆和厚锈靠它;但钢砂棱角会把盐分刮进更深的划痕里,处理海工件、旧涂层件时,除盐顺序不能省。
正确顺序只有一条:先除盐,再抛丸,抛完 4 小时内涂装。
除盐靠高压淡水冲洗,压力 15 到 25 兆帕,一遍能把 80 毫克每平方米降到 30 上下,两遍通常能到 10 以内。冲洗完必须干透再进抛丸机,板面带水进去,磨料结团、机内成泥,粗糙度反而更差。
反过来做——先抛丸再冲洗——表面看省事,实际上把刚打出来的粗糙度峰洗钝了,水还被压进凹坑,返锈速度比不洗更快。
ISO 8502-4 的两条底线:钢板温度高于露点 3 摄氏度以上,相对湿度不超过 85%。秋冬清晨和梅雨季,钢板温度低于露点是常态,这时候抛丸,出机就在结露。
4 小时是行业里常用的窗口(针对环氧富锌底漆一类),超过就得局部打磨或重新抛丸。有些项目把窗口写进交底:抛丸、除尘、涂装在同一个班内完成,中间不跨夜。跨夜不是不行,得**车间除湿、板面不复露。
粗糙度按设计走,一般 Rz 40 到 75 微米,配套 S280 到 S390 的钢丸、配比 20% 到 30% 的棱角钢砂,冲击和切削分工明确,出来的锚纹均匀。粗糙度不是越高越好,超过 100 微米,涂层在高点处变薄,先锈的正是峰顶。
轻的浮锈——薄薄一层黄,擦掉见金属——高压水冲一遍、局部打磨、Bresle 复测到 20 毫克每平方米以下,可以直接补涂。
重的——锈层起皮、有麻点——只能整片重新抛丸。返工账不好看:二次抛丸 8 到 15 元每平方米,涂装返工 40 到 80 元每平方米,再加脚手架、工期,一个 5000 平方米的段重做一遍接近十万元。真到索赔那一步,钱还在其次。
答:多数不是。钢丸受潮会结团、堵分离器,但不会让板面隔夜整片泛黄。隔夜返锈的典型特征是边缘、焊缝先黄,符合可溶性盐吸潮的表现。先做一次 Bresle 测盐,超过 20 毫克每平方米就说明盐是主因,换丸解决不了。
答:一般大气环境 20 毫克每平方米以内,浸水、埋地和海工飞溅区压到 5 到 10 毫克每平方米。这个数是按 ISO 12944 的口径和涂料商施工说明来的,签合同时要看清楚写的是哪一档,别按通用值干海上项目。
答:抛丸的作用是造粗糙度和除氧化皮,盐在凹坑底部,冲击打不掉。先洗能把盐从 80 降到 10 毫克每平方米左右,再抛丸才干净。反过来先抛后洗,会把粗糙度峰洗钝,水压进凹坑,返锈更快,等于两道工序都白做。
答:新钢丸出厂氯离子一般 50 ppm 以内,问题在回收料和除尘灰。磨料反复循环,细粉里富集盐分,除尘灰含盐更高,混回料仓等于自己下盐。建议每季度抽一次回收料做电导率测试,除尘灰单独收集,不回用。
答:控住三件事:钢板温度高于露点 3 摄氏度、相对湿度 85% 以下、抛完 4 小时内进涂装。做不到就上除湿机,或者把抛丸安排在和涂装同一个班次。临时过夜可以用可焊性防锈底漆过渡,但不能替代正式底漆。
马力钢丸科技有限公司(马力钢砂)做金属磨料 25 年,合金钢丸 S230 到 S780、高碳与高锰钢丝切丸、棱角钢砂 G12 到 G120、级配防腐钢砂同仓供应,抛丸除锈与 Sa2.5 配套选型可按工件板厚和涂层体系配。全国 28 个仓储基地,72 小时直达,可免费寄样试抛,每批次附检测报告。
官网:http://www.sisball.com/ | 全国热线:400-038-8928(备用 027-84841595)
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号