注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
摘要:钢丸消耗突然涨三成,很多厂先怀疑磨料质量,其实问题常出在丸渣分离器那道风上。分离区风速偏离4–5m/s,合格整丸就被当垃圾抽进除尘器。三个信号怎么判、蝶阀与料幕先调哪个、丸本身要达到什么线,这篇讲清楚。
11月上旬走访的两家钢结构厂,情况几乎一样:钢丸补加量从每吨工件8公斤涨到11公斤,采购先找我们,怀疑批次硬度不够。
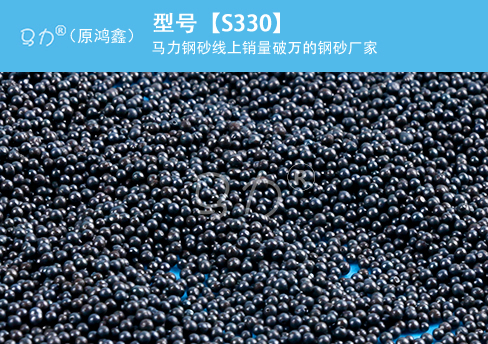
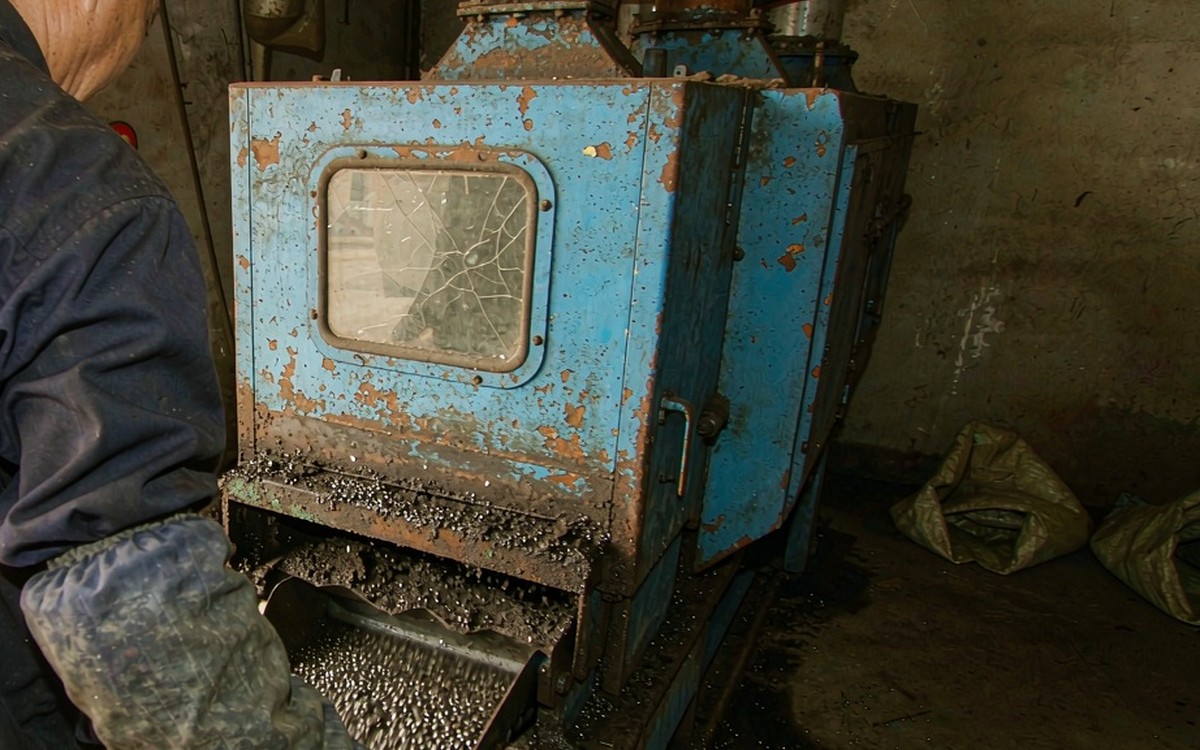
到车间看一眼灰斗就明白了。倒出来的除尘灰里,筛一下能挑出大量圆整的完整丸粒,直径和料仓里的S330没差别。这些不是"碎丸",是本来还能循环两千多次的好丸,被风抽走了。
把账摊开算:一台抛丸机一班处理15吨钢件,按每吨补加8公斤算,一天就是120公斤。分离器多抽走三成,等于每天白扔36公斤,一年按300个生产日算是10.8吨。两班倒的厂,这个数直接翻倍。钢丸按每吨5000元上下计,光材料就是5万多元,还没算这些丸混在除尘灰里增加的危险废物处置费和清灰的人工。
11月5日螺纹钢指数3308.34元/吨、热轧板卷3211.16元/吨、中厚板3369.59元/吨,废钢2405.31元/吨。原料端在低位小幅修复,一件钢构件挣的钱本来就薄,这5万块从利润里直接扣。
这一条先弄明白,后面所有调节都顺了。
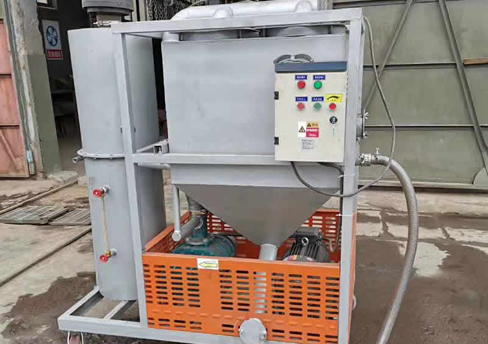
丸渣分离器的原理是让丸料落成一道薄幕,横向穿过一股气流:重的整丸穿过风幕落进料仓,轻的碎丸、氧化皮、砂粉被气流带走进除尘器。这股风不是分离器自己造的,来自布袋除尘器引风机形成的负压。
所以现场有两个调节点:
· 主调是分离器通往除尘器管道上的手动蝶阀。关小,风量降、负压降;开大,风量涨、负压涨。
· 辅调是分离器本体的二次补风挡板和分料溢流板。补风口开大,风幕变薄、分选更细;溢流板控制下落料层厚度,料层太厚,里面的碎渣吹不出来。
有仪表的现场看两个数:分离器风道负压通常落在-1200到-1800帕;分离区风速控制在4到5米每秒。没有仪表的现场,靠排渣口取样判断,往下看。
信号一:灰斗能捡出整丸。 抓一把除尘灰摊在水泥地上,用磁铁吸一遍。正常应该只有细粉和带棱角的碎屑;如果吸上来的是圆整颗粒,甚至能和料仓里的丸对上眼,风就大了。
信号二:丸料发黑、料仓结块。 这是反方向——风太小。碎丸和漆渣、氧化皮留在循环系统里,磨料越用越黑,潮湿季节还会板结成块,供丸阀三天两头堵。这时要开大蝶阀,不是换丸。
信号三:工件表面出现压痕、粗糙度忽高忽低。 碎丸和异物混在循环里被高速抛出,打在件上就是一个个不规则凹坑。同一批件测三次粗糙度,散差超过15微米,先查分离器再查抛头。
还有一个容易被忽略的连带反应:风量过大会把整个系统的负压拉偏,抛丸室门口开始冒灰、除尘器压差持续走高、滤袋寿命从一年缩到半年。灰多了,滤袋换得勤,账还是记在磨料头上。
顺序错了会来回折腾。正确做法是四步:
头一步,把设备开到正常工况。 上料、抛头全开、磨料循环稳定,除尘器脉冲清灰投入,滤袋不能糊。滤袋一糊负压就掉,这时候怎么拧蝶阀都没反应,很多人在这里绕了半天。
第二步,粗调蝶阀定负压。 用压差表读风道负压,往-1200到-1800帕这个区间靠。没有表就分三段试:先关小到明显偏弱,观察料仓丸料是否发黑;再逐步开大,盯排渣口什么时候开始出整丸,然后回退一档。
第三步,调料幕。 通过溢流板让丸料落成均匀连续的薄幕,厚度控制在5到8毫米。断流、偏料、中间厚两边薄,都会让同一批丸有的被吹走、有的吹不透。流幕不均时先修布料板,别急着动风。
第四步,按粒度核风量。 细粒丸1200到1500立方米每小时,中粒1500到2000,粗粒2000到2500。S330这类中粒丸配的风量,和G18钢砂完全不是一档,换料不调风是常见错误。筛网也要跟粒度匹配,1.2毫米的丸配1.0毫米筛网,筛网破了碎丸直接进循环,等于白调。
调完记一笔:日期、负压读数、蝶阀开度、当天补加量。两周后再看补加量有没有降下来,这是判断调对了没有的硬指标。
分离器只能把已经碎了的丸分出去,拦不住丸继续碎。循环系统里的丸如果本身圆度差、内部有缩孔,抛几百次就崩,破碎率一路往上走,风怎么调都在追着扫。
几条报废线,现场可以照着判:
· 圆度低于80%,或破碎率超过10%(100颗里破丸过10颗),整批换掉
· 实际直径小于标称直径的1/2,细粒丸可放宽到1/3
· 硬度比初始值降了超过HRC3,清理效率通常已经下滑25%以上
· 杂质含量超过3%,或表面油污、粉尘洗不下来
· 螺旋输送器出口建议加磁选,强度不低于1200高斯,把焊渣、铁屑这些硬度更高的东西先摘出来,它们磨抛头叶片比磨丸快得多
我们执行的企业标准Q/HX 001-2026,把这几个维度写成了出厂指标:非球颗粒不超过5%、硫磷各不超过0.03%、密度不低于7.4克每立方厘米、循环寿命2200次以上。丸的底子稳,分离器才有东西可分——否则调风只是在给一批短命丸做无用功。
11月5日全国建筑钢材成交量99141吨,日环比增12.55%;本周螺纹钢产量环比增加4.72万吨,总库存环比减少14.9万吨,表观需求降到200.8万吨。供增需降的淡季特征已经显性化,11月6日合肥市场螺纹3320元/吨、普卷3290到3430元/吨、中板3320元/吨,价格在窄幅震荡里磨。
这种时候,靠涨价补利润不现实,只能从吨成本里抠。一台抛丸机一年十来吨钢丸的漏损,加上除尘灰处置费和滤袋钱,往往比一轮采购议价省下来的还多,而且不用等供应商点头,车间自己就能改。
马力钢丸科技有限公司(武汉鸿鑫立信金属制品)做金属磨料25年,合金钢丸S230–S780、不锈钢丸Ø0.3–Ø2.5mm、高碳高锰钢丝切丸、棱角钢砂G12–G120常备现货,全国28个仓储基地,72小时直达,免费寄样。官网 http://www.sisball.com/ ,全国热线 400-038-8928。
答:看除尘灰的成分。正常磨耗产生的是细粉和带棱角的碎屑,磁铁吸上来量少且不成形;如果灰斗里能挑出圆整颗粒,颗粒直径和料仓里的丸接近,就是被抽走的整丸。一台一班15吨的机器,灰斗一天多出30公斤以上完整丸,基本可以定性。
答:分离区风速4到5米每秒,风道负压在-1200到-1800帕之间。没仪表就用排渣口取样法:先关小蝶阀到明显偏弱,看料仓是否发黑结块;再逐步开大,盯排渣口什么时候开始出现整丸,然后回退一档锁死。调完记下开度,两周后核对补加量。
答:要。细粒1200到1500立方米每小时、中粒1500到2000、粗粒2000到2500,粒度变了风量必须跟着变。同时筛网孔径也要换,1.2毫米丸配1.0毫米筛网。换料不调风是钢丸流失的高发原因,很多厂一年换两次料,两次都在漏。
答:不建议。混进除尘灰的丸表面附着大量粉尘和氧化物,直接回用等于把脏东西带回循环系统,还会磨损抛头叶片。真要用必须过磁选和筛分,强度不低于1200高斯,且检出破碎率仍在10%以内。更划算的做法是把风调对,从源头少抽走。
答:先查设备,半天就能排除。按顺序看四样:灰斗里有没有整丸、料仓丸料是否发黑结块、工件表面有没有不规则压痕、除尘器压差是否持续偏高。四项都正常,再回头查磨料的圆度、硬度和破碎率,这样不会错怪供应商,也不会拖上半个月。
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号