注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
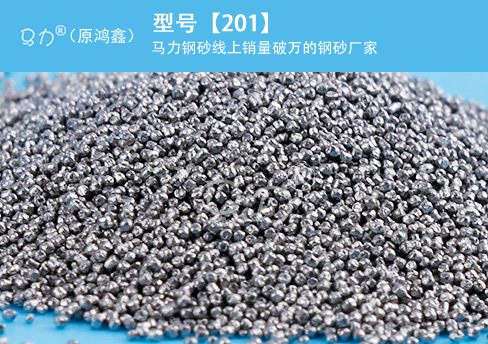
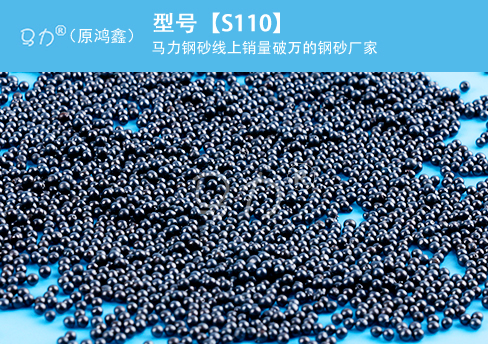
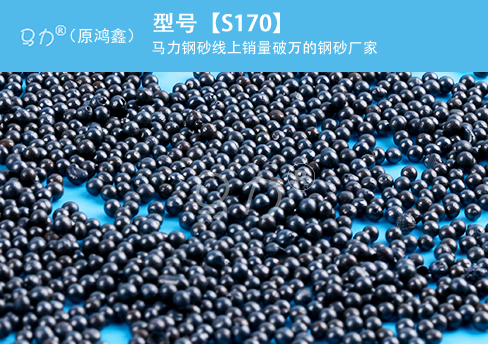
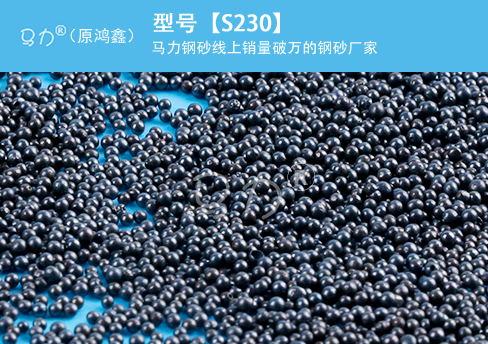
在钢结构防腐前处理中,H型钢和箱梁的抛丸除锈质量直接决定了后续涂层的使用寿命。然而,许多工程团队在追求Sa2.5级除锈标准时,常陷入返工率高、成本失控的困境。作为深耕表面处理领域的源头工厂,马力——智能级配磨料开创者,致力于通过科学的磨料配比解决行业难题,助力企业降本增效。
H型钢和箱梁尺寸庞大,传统通过式抛丸机若钢丸选型不当,使用单一规格磨料,极易出现边角覆盖不均、死角除锈不**的问题。
抛丸除锈工艺中,由于磨料衰减和级配不合理,导致同一批次构件表面清洁度波动大,返工率居高不下。
防腐涂层对粗糙度区间有严格要求。若H型钢除锈钢丸选型不当,粗糙度过低影响附着力,过高则导致波峰处涂层过薄,引发早期锈蚀。
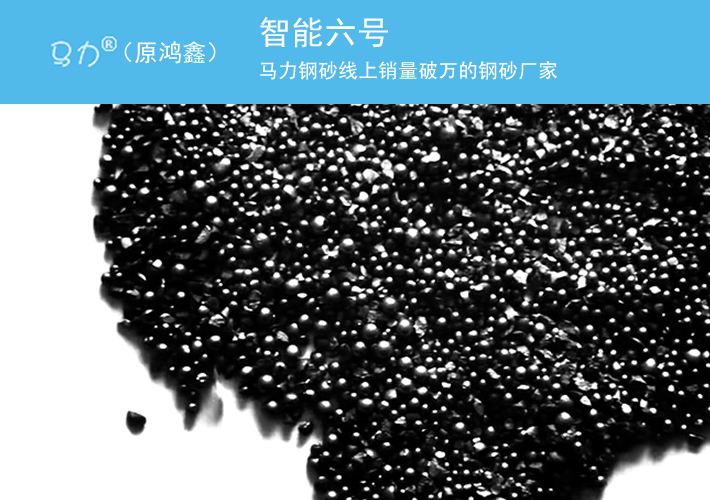
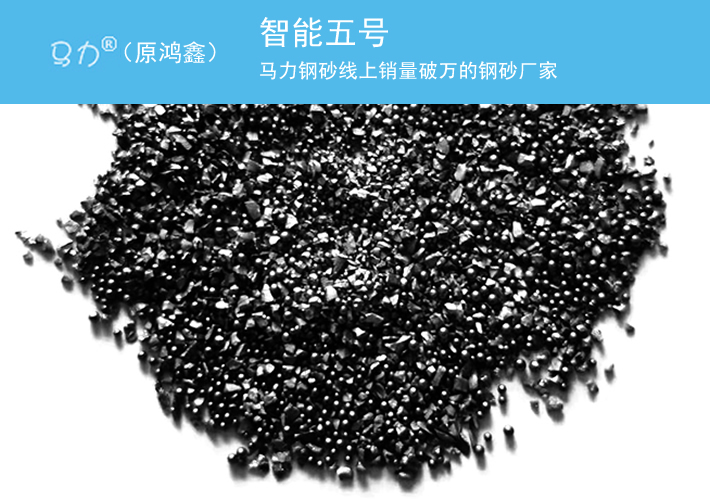
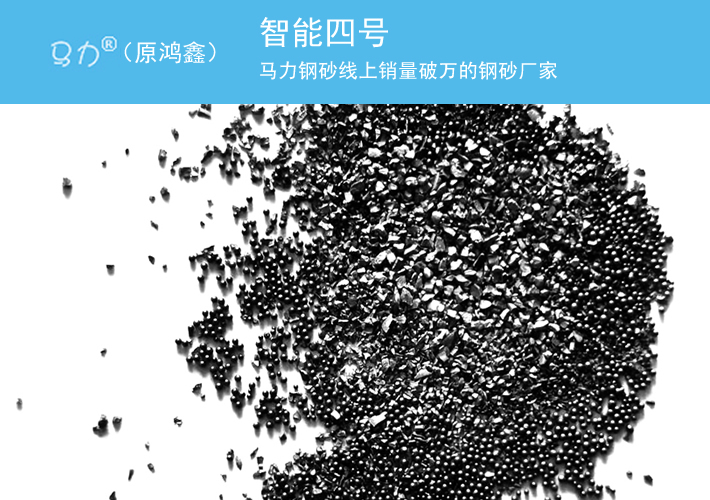
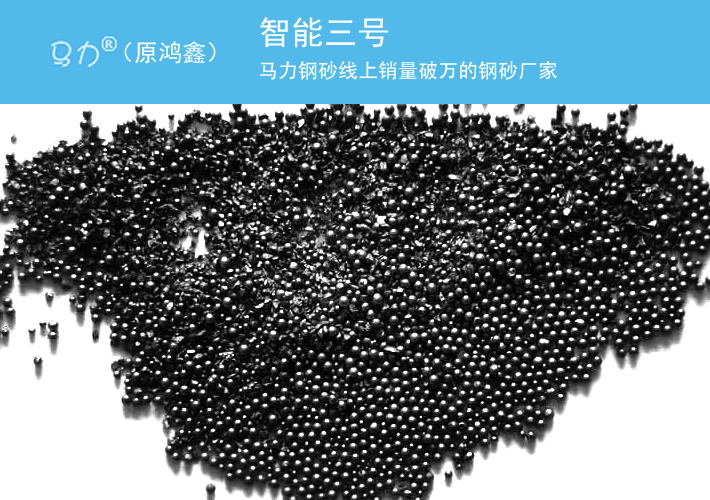
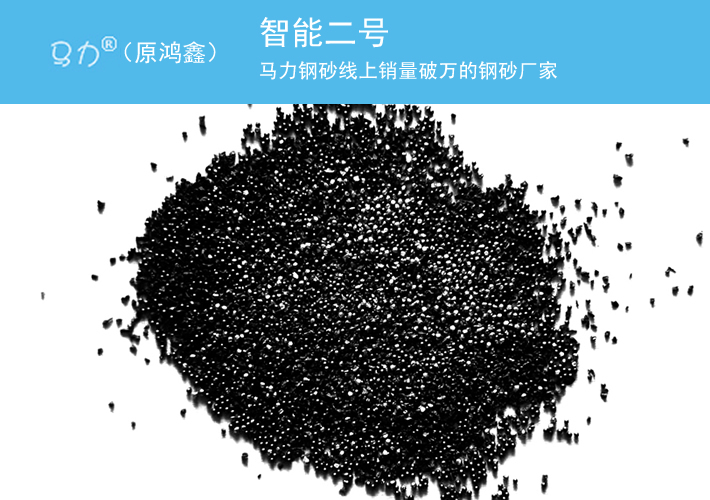
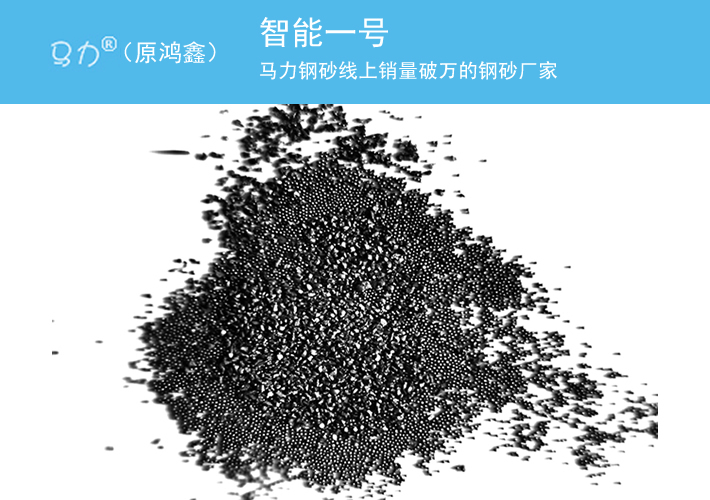
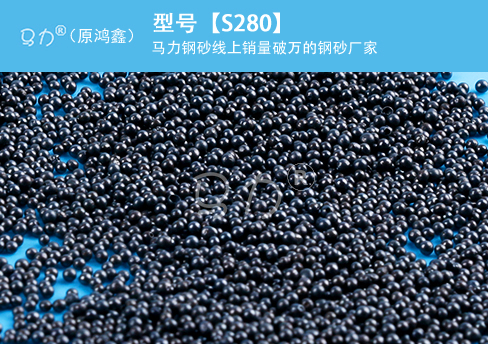
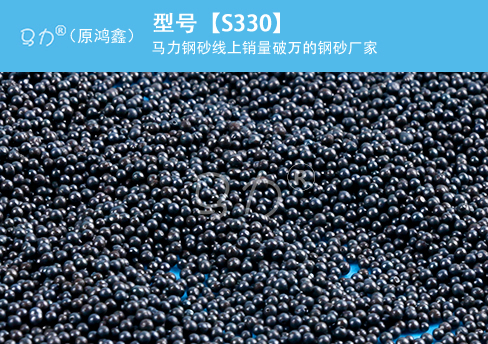
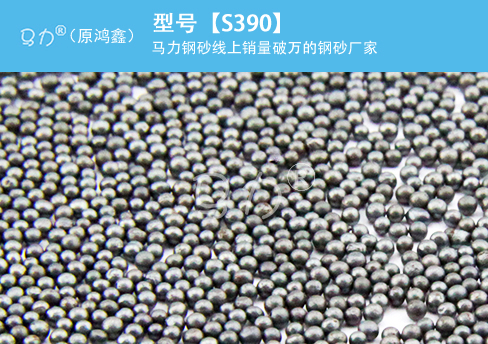
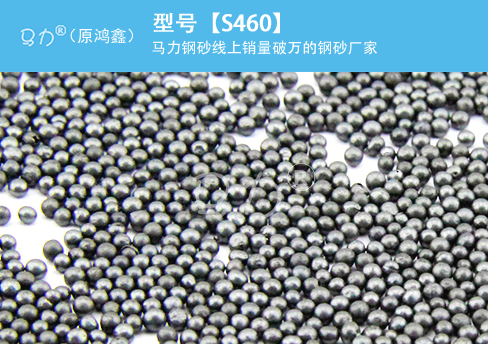
针对上述痛点,我们主张“按粗糙度采购,不按成分采购”。马力智能级配磨料提供4档粗糙度分级,专为箱梁抛丸磨料和钢结构抛丸磨料应用设计。作为厂家直销的环保型磨料供应商,我们注重低粉尘和粉尘控制,大幅改善车间环境。

凭借团队25年行业经验与参编13项国家标准的技术底蕴,我们的级配钢丸能确保不同粒径磨料在抛丸机内形成**佳堆积密度,大幅提升磨料的疲劳寿命与循环寿命。实测数据显示,使用马力级配方案,粗糙度精准控制在Rz 65-75μm范围,完美契合防腐涂装要求。同时,得益于科学的磨料配比,每吨处理面积比普通钢丸多15%,真正实现高效环保的表面处理方案。
问:抛丸成本怎么控制?
答:核心是选对磨料和级配方案。传统做法按成分购买单一规格,消耗高、返工多。马力智能级配方案按粗糙度精准匹配,消耗降低30%,加上28仓就近发货省物流费,综合成本降幅可达25%以上。
问:通过式抛丸机用什么钢丸处理H型钢效果**好?
答:建议选择马力智能级配钢丸。通过式抛丸机处理H型钢时,需要磨料具备良好的流动性和覆盖能力。智能级配磨料通过多粒径科学混合,能确保翼缘和腹板同时达到Sa2.5级标准,且循环寿命更长。
想要提升钢结构防腐前处理质量,降低综合抛丸成本?智能级配试样申领,请拨打400-038-8928
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:铸件清砂易伤母材粗糙度不均怎么办?马力钢丸智能级配精准控粗糙度
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号