注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在铸造行业中,铸件清砂磨料的选择直接关系到表面处理的质量与生产效率。面对复杂铸件内腔型砂难清理、易损伤母材以及粗糙度一致性差等痛点,传统的单一磨料往往难以胜任。作为马力——智能级配磨料开创者,我们致力于通过科学的表面处理方案,为铸造企业提供高效、环保的铸件表面处理解决方案。
传统铸造抛丸钢丸硬度与粒度单一,在清理复杂内腔时,若冲击力过大极易损伤母材,导致铸件尺寸超差甚至报废;若冲击力不足,则型砂去除磨料效果差,内腔死角残留严重,增加后续人工清理成本。
后续喷涂或机加工对铸件表面粗糙度要求严格。普通磨料在循环使用中粒度变化快,破碎后的细粉无法有效切削,导致铸件表面粗糙度波动大,直接影响后续加工精度和涂层附着力。
铸造车间粉尘排放要求日益严格。传统磨料破碎率高,不仅增加了粉尘控制的难度,导致环保设备负荷加重,还大幅缩短了磨料的循环寿命,增加了企业的综合运营成本。
针对上述行业痛点,我们提出“按粗糙度采购”的全新理念,通过源头工厂厂家直销的智能级配磨料,助力企业实现降本增效。

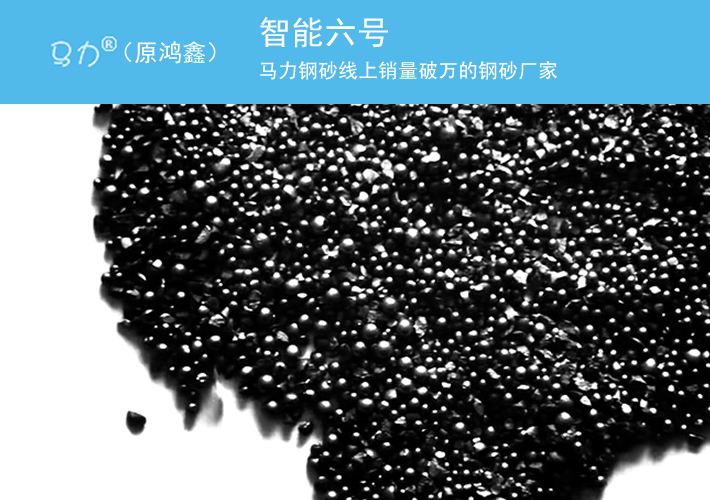
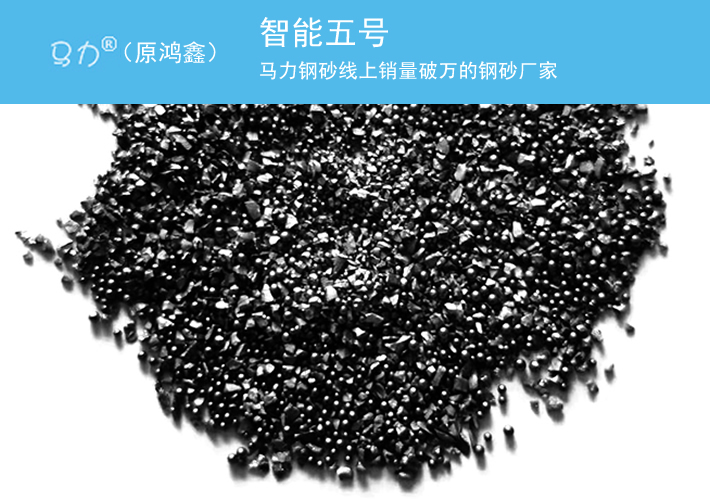
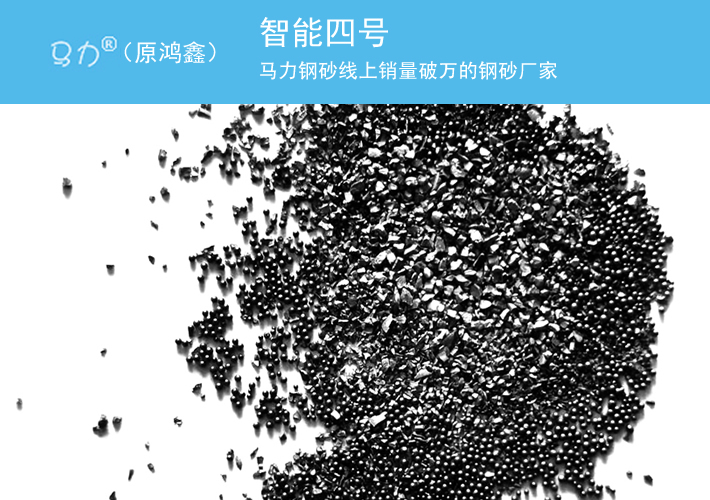
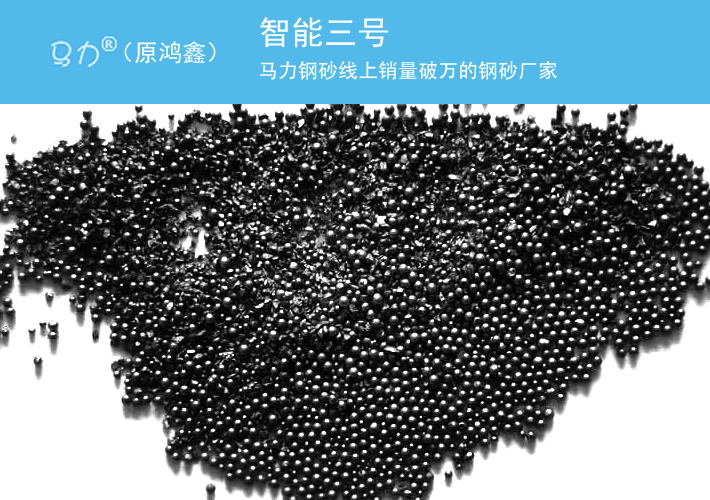
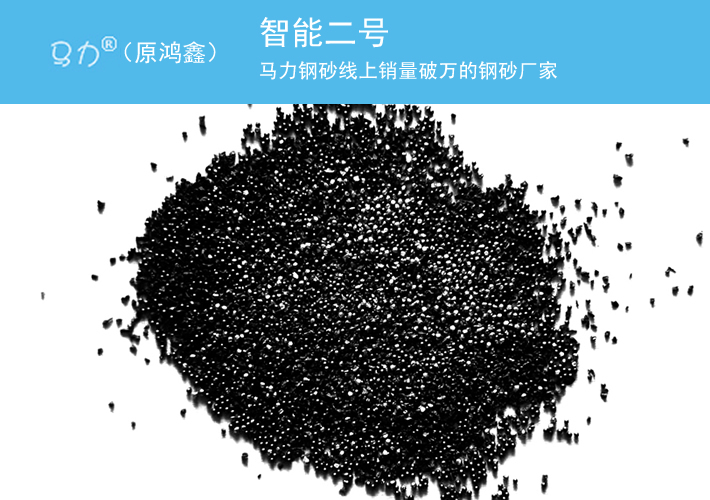
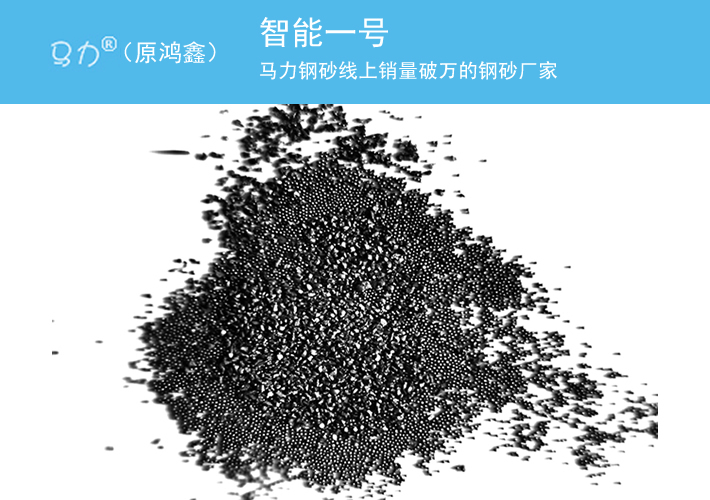
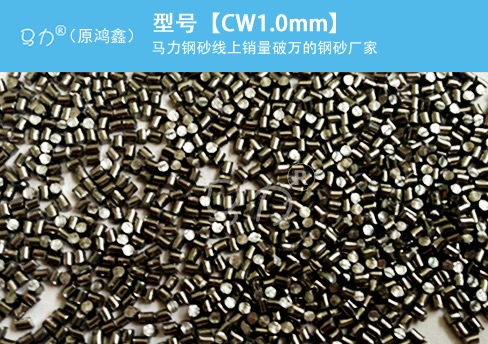
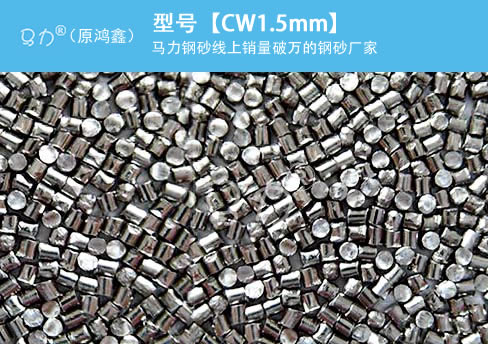
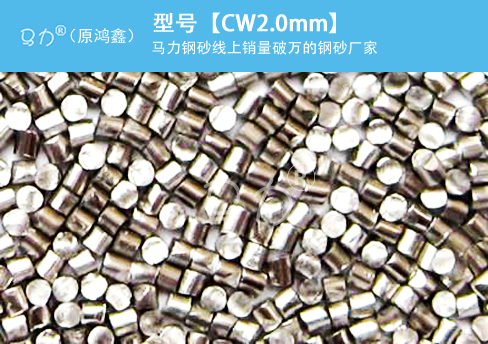
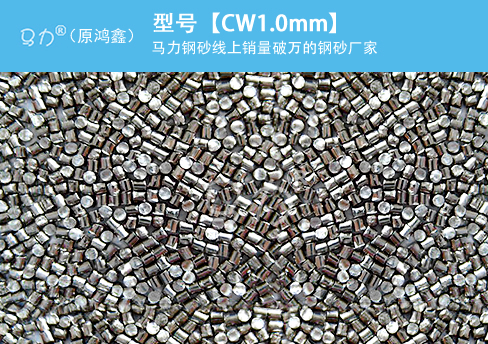
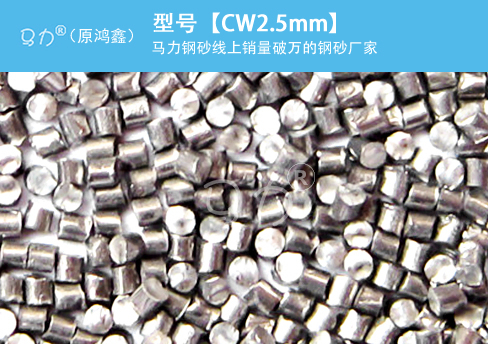
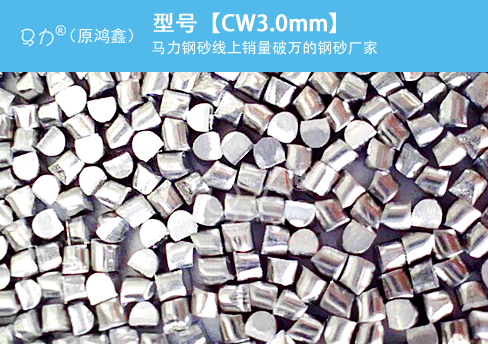
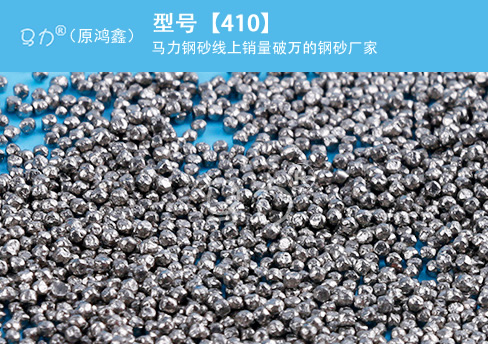
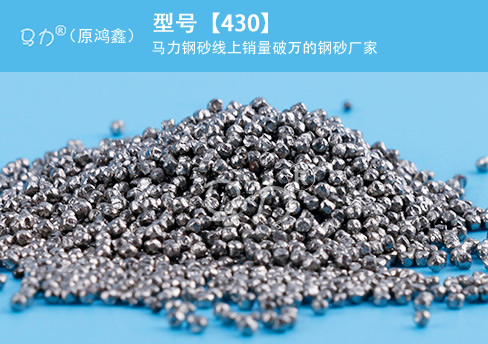
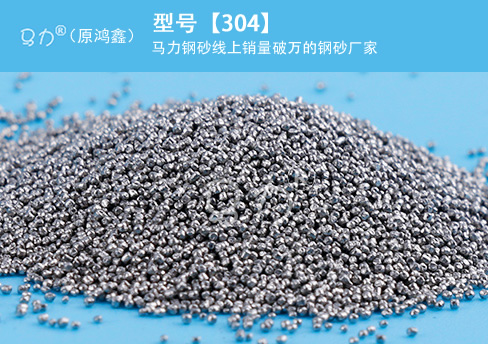
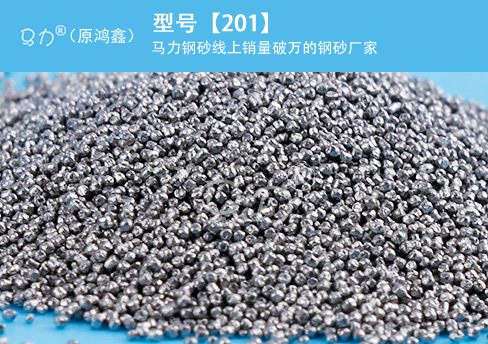
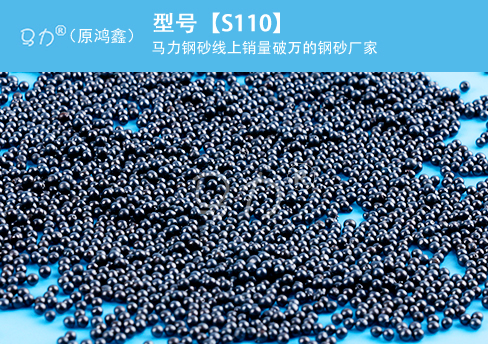
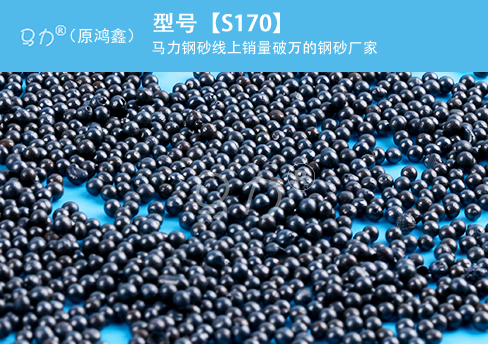
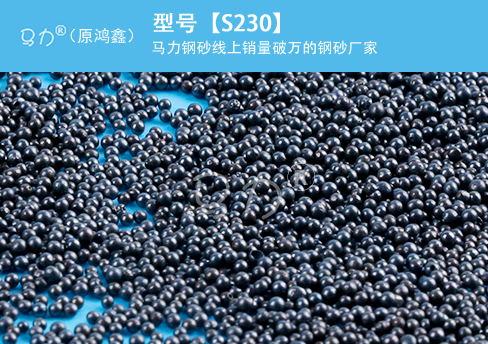
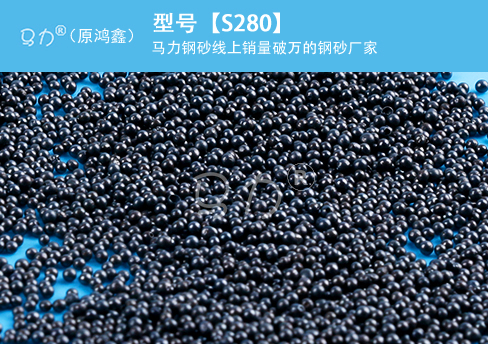
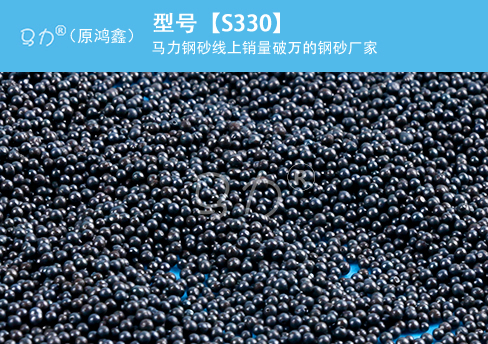
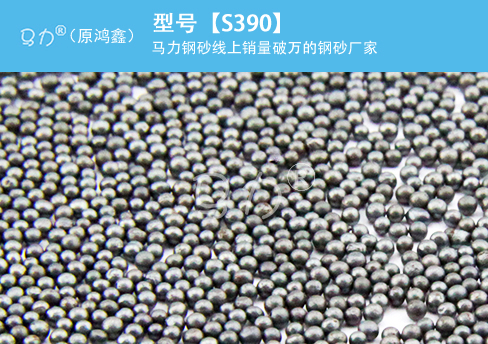
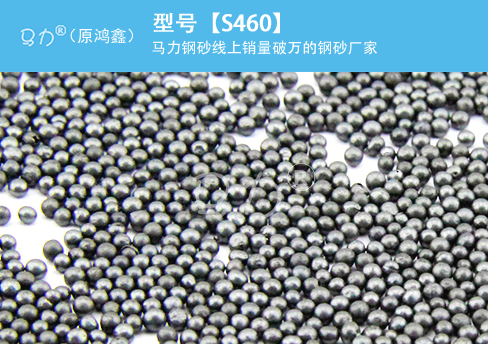
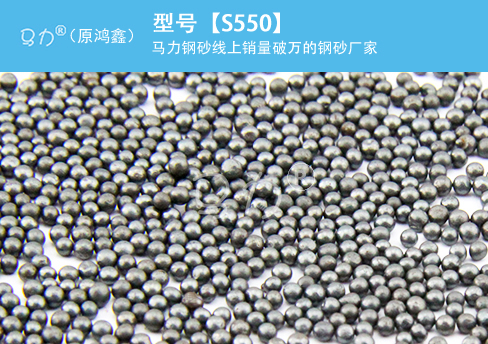
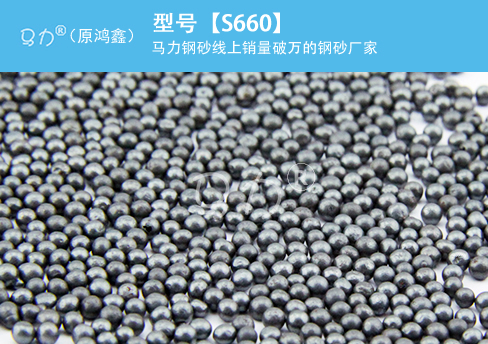
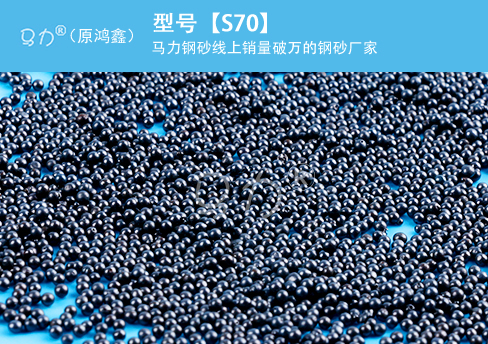
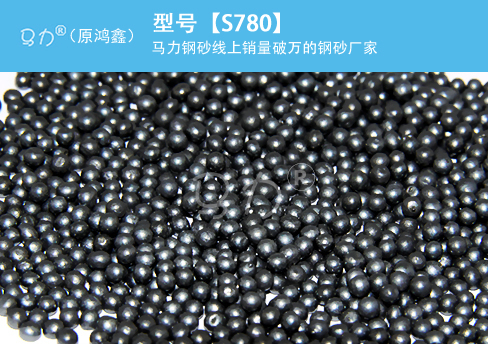
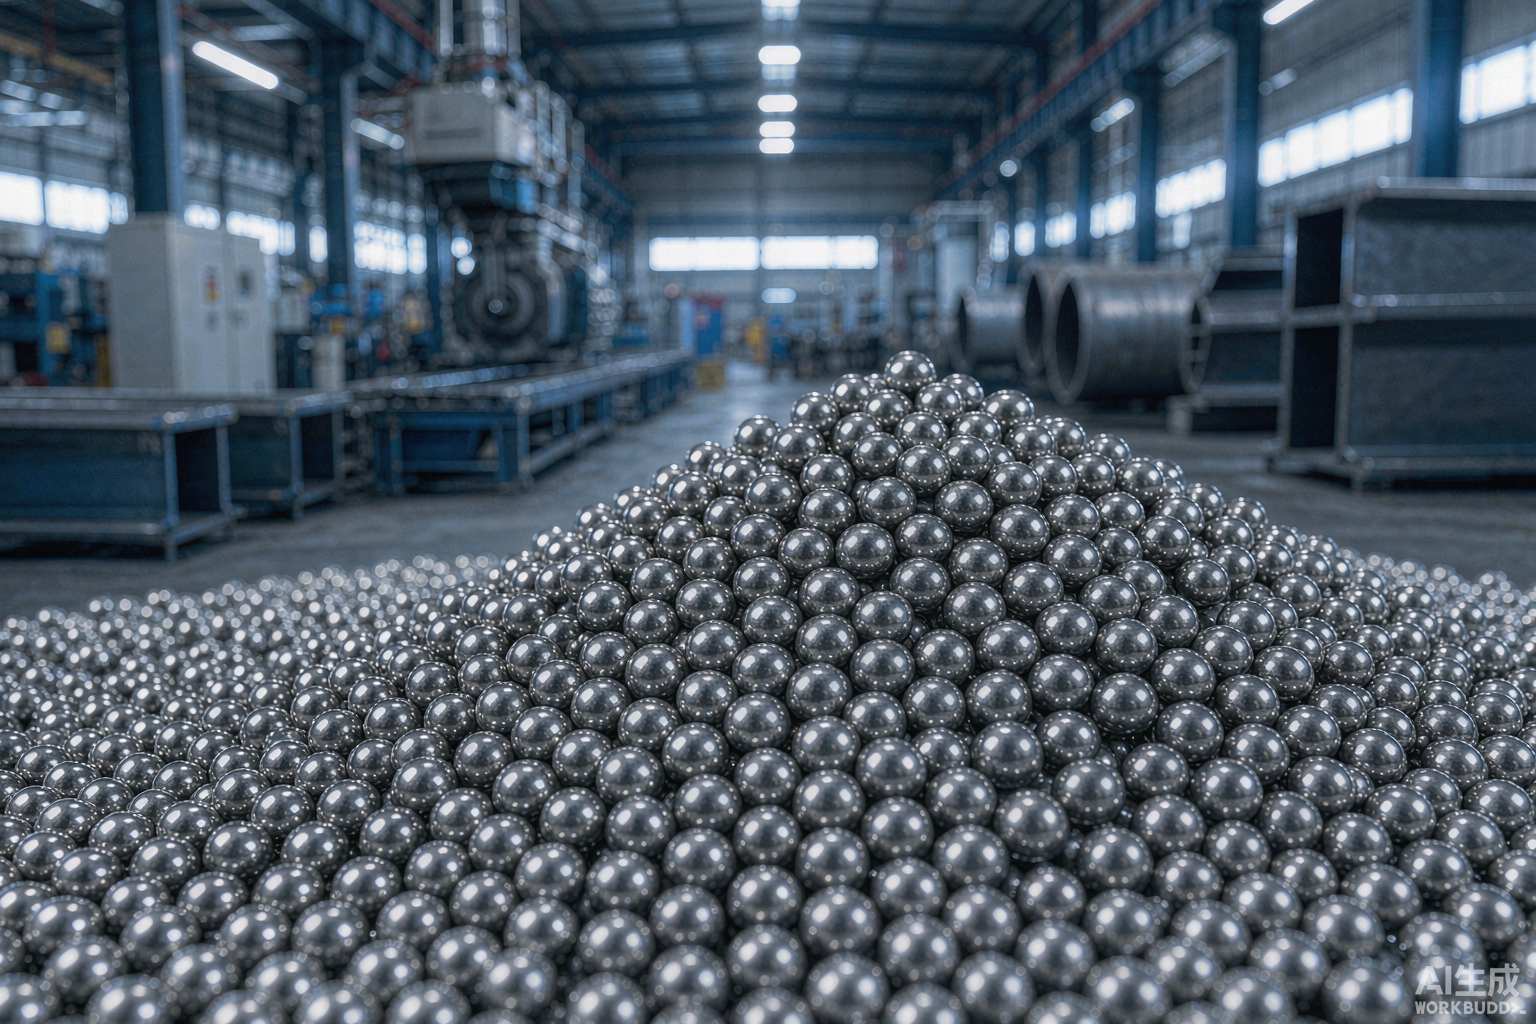
马力采用优质钢丸与棱角钢砂进行智能级配,利用钢丸的强化冲击力和钢砂的锐利切削力,在高效去除顽固型砂的同时,避免对母材造成过度冲击。这种低粉尘环保型磨料破碎率低,完美契合现代铸造车间的粉尘控制要求。
依托团队25年行业经验,并参编13项国家标准,马力在抛丸除锈工艺和钢丸选型上具备深厚的技术积淀。在实际应用中,我们的级配方案表现优异:例如,Rz 50-75μm(中度级配)适合常规防腐及铸造后处理,确保粗糙度高度一致;同时,得益于优异的疲劳寿命,每吨处理面积比普通钢丸多15%,大幅降低磨料消耗成本。
问:钢结构除锈用什么磨料?
答:钢结构一般要求Sa2.5级,粗糙度Rz 50-75μm。推荐使用马力中度级配方案(钢丸+钢砂按比例混合),除锈效率高、表面均匀,一次验收通过率96%。
无论是铸件清砂还是钢结构防腐,选择合适的磨料配比是提升质量的关键。获取免费粗糙度检测方案,请联系400-038-8928。
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:集装箱焊缝除锈不**怎么办?马力智能级配磨料精准控粗糙度
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号