注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在铸造行业中,铸件表面处理是决定**终产品质量和涂装寿命的关键环节。然而,许多铸造企业在抛丸除锈工艺中频频受阻,面临清砂不净、母材受损等难题。作为马力——智能级配磨料开创者,我们深知铸造企业的核心痛点,并致力于通过创新的表面处理方案,为行业带来降本增效的新路径。
传统型砂去除磨料往往硬度不均、粒度单一。在清理复杂铸件内腔时,极易造成母材过度切削或表面微裂纹,严重影响铸件的结构强度和疲劳寿命。
高质量的铸件表面处理要求极高的粗糙度一致性。若磨料配比不合理或钢丸选型不当,会导致表面粗糙度波动过大,直接影响后续涂装的附着力和机械加工精度。
传统抛丸除锈工艺中,磨料破碎率高,导致粉尘排放量巨大。这不仅恶化了车间作业环境,还让企业面临严峻的环保合规压力,急需低粉尘的环保型磨料替代方案。
针对上述行业痛点,我们倡导“按粗糙度采购,不按成分采购”的全新理念。依托全国28个仓储基地和源头工厂厂家直销的优势,我们为铸造企业量身定制高效的铸件清砂磨料方案。

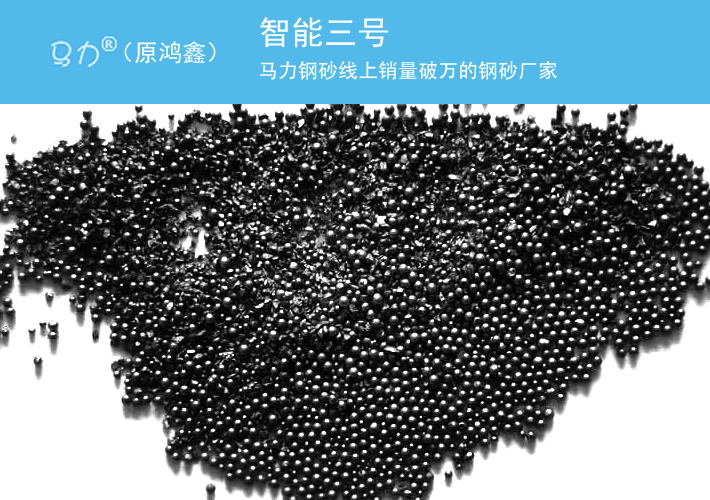
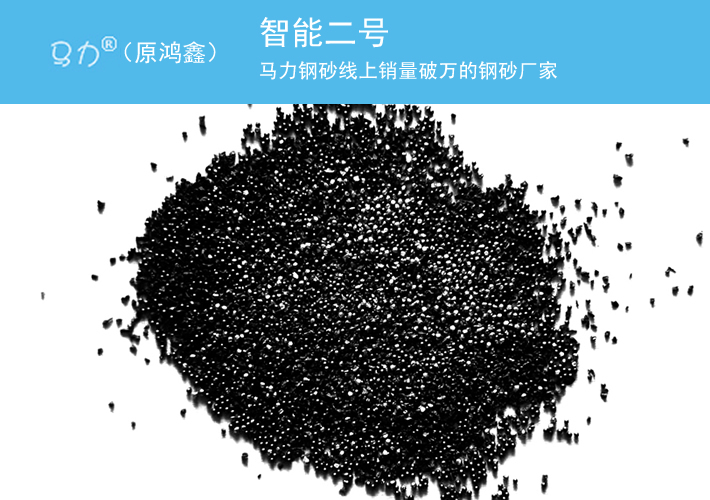
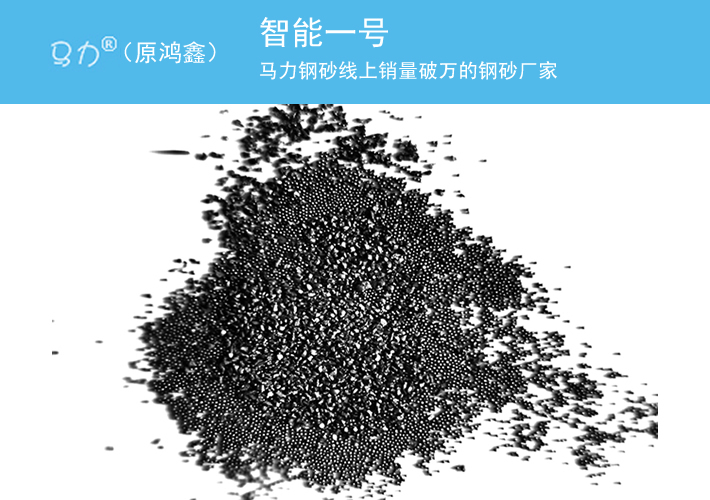
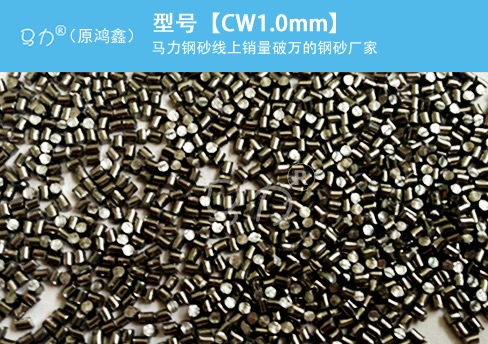
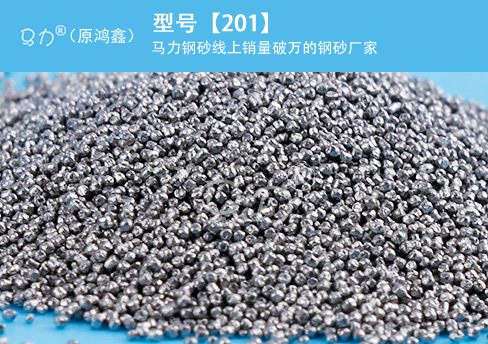
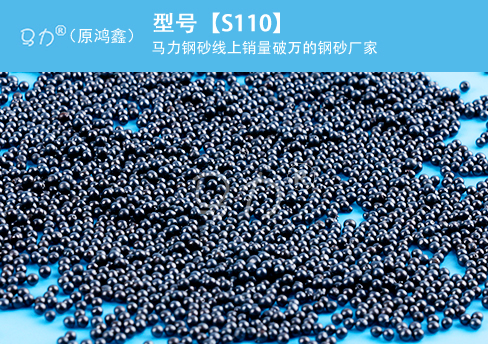
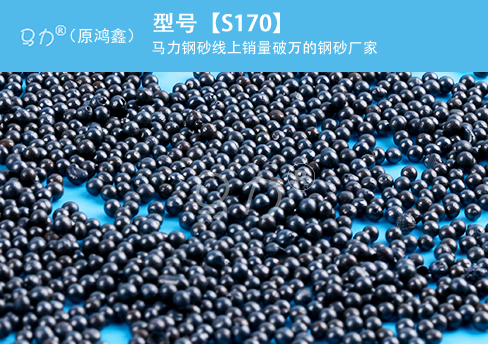
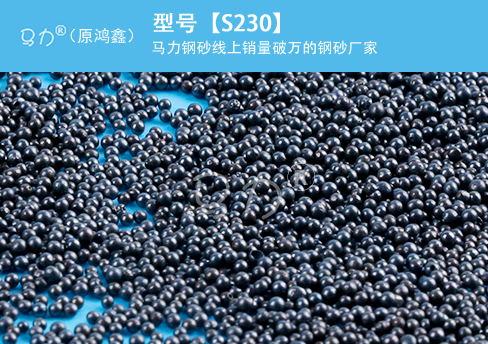
我们的铸造抛丸钢丸采用领先的智能级配技术,将磨料科学分为4档粗糙度分级。针对不同复杂度的铸件,精准匹配磨料粒度与硬度,确保在高效去除型砂和氧化皮的同时,不损伤母材,大幅提升铸件的循环寿命。
在钢丸选型与磨料配比上,我们提供精确到微米级的控制。数据表明,Rz 50-75μm(中度级配)适合常规防腐,而针对特殊铸造件,我们可定制专属级配,确保表面粗糙度高度一致,为后续加工提供完美基底。
通过优化破碎率,我们的环保型磨料在抛丸除锈工艺中表现卓越。实际应用中,粉尘排放减少60%,有效解决粉尘控制难题。凭借25年行业经验,我们已成为众多铸造企业信赖的钢丸厂家,助力企业实现绿色生产。
问:钢丸粗糙度标准是什么?
答:国标规定Sa2.5级对应Rz 50-75μm,Sa3.0级对应Rz 75-100μm。马力参编13项国家标准,提供精确到微米级的粗糙度匹配方案,确保一次验收通过率96%以上。
想要**解决铸件清砂难题,提升表面处理质量?获取免费粗糙度检测方案,请联系400-038-8928
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:集装箱焊缝除锈不**怎么办?马力智能级配磨料精准控制粗糙度
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号