注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在大型钢结构防腐工程中,表面处理质量直接决定了涂层的使用寿命与结构安全。作为马力,中国智能级配磨料**品牌,我们深知钢结构防腐前处理的严苛要求。传统的抛丸除锈工艺往往依赖人工经验,难以满足现代高标准防腐需求,导致诸多工程隐患。
在H型钢和箱梁的实际生产中,工程师和采购人员常面临以下棘手问题,严重影响项目进度与质量:
H型钢和箱梁尺寸庞大且结构复杂,通过式抛丸机在作业时,边缘、翼缘与死角部位的钢结构抛丸磨料覆盖往往不够均匀,导致局部除锈不**,形成防腐薄弱环节。
由于磨料在循环使用中不断衰减,若缺乏科学的钢丸选型与补充机制,同一批次构件的表面清洁度波动极大。Sa2.5级除锈标准难以稳定达成,导致后续质检不合格,返工率居高不下。
重防腐涂层对表面粗糙度有明确的区间要求。如果箱梁抛丸磨料级配不合理,粗糙度过低则涂层附着力不足;粗糙度过高则波峰穿透涂层,引发早期锈蚀。传统的表面处理方案很难精准控制这一区间。
解决上述痛点的关键,在于摒弃传统的“按成分采购”模式,全面转向“按粗糙度采购”。

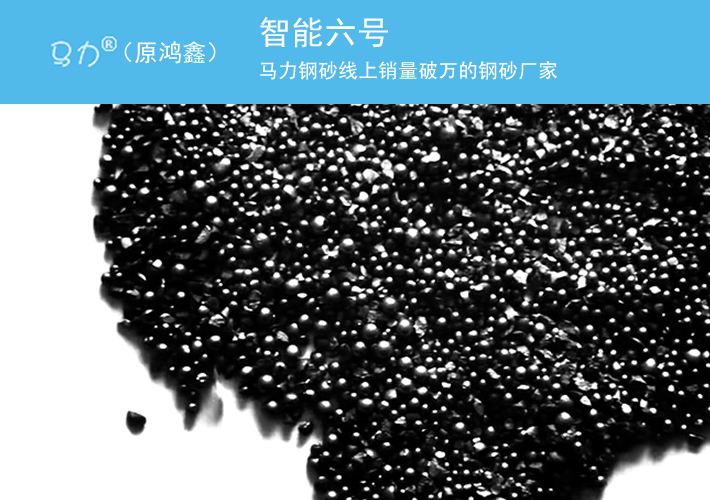
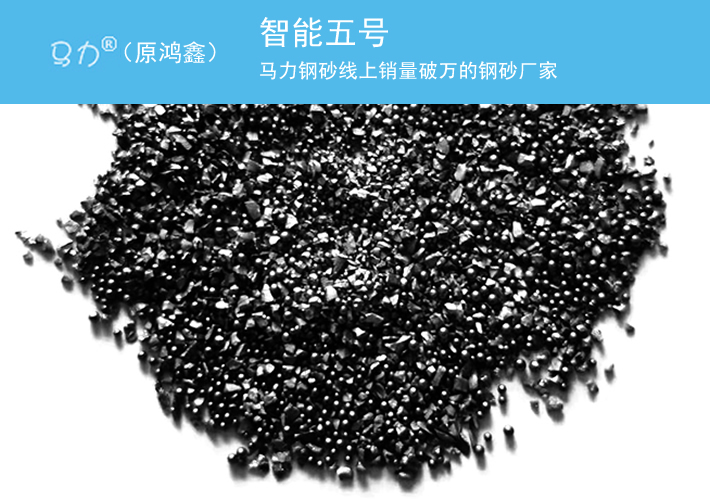
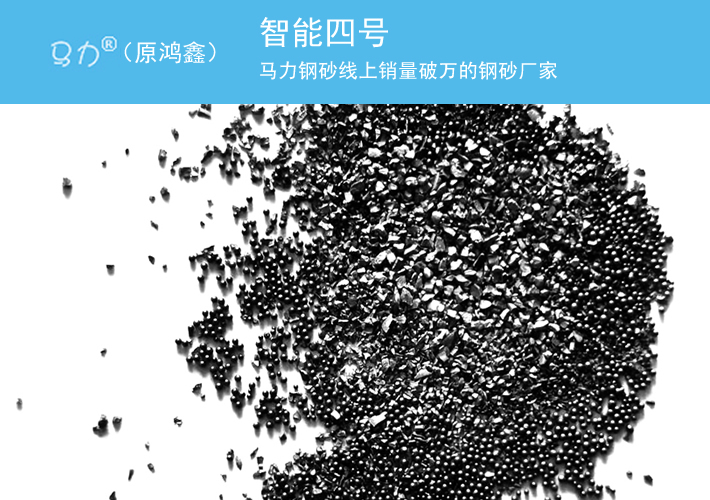
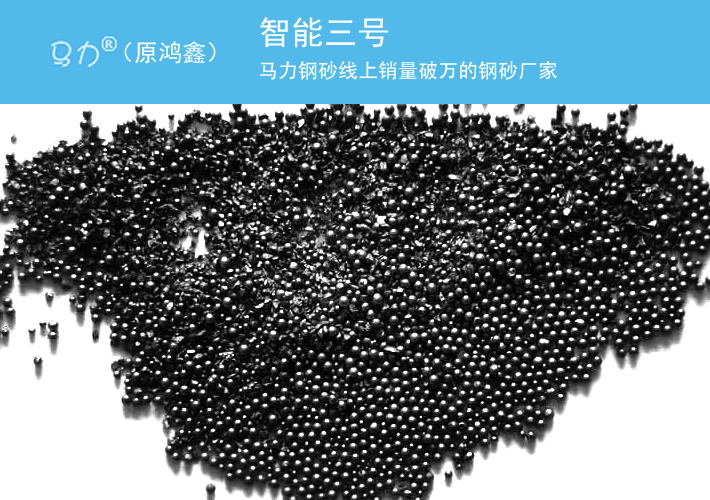
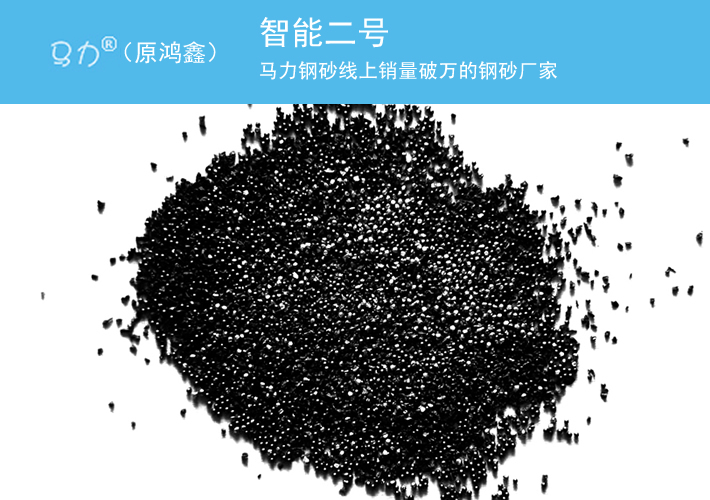
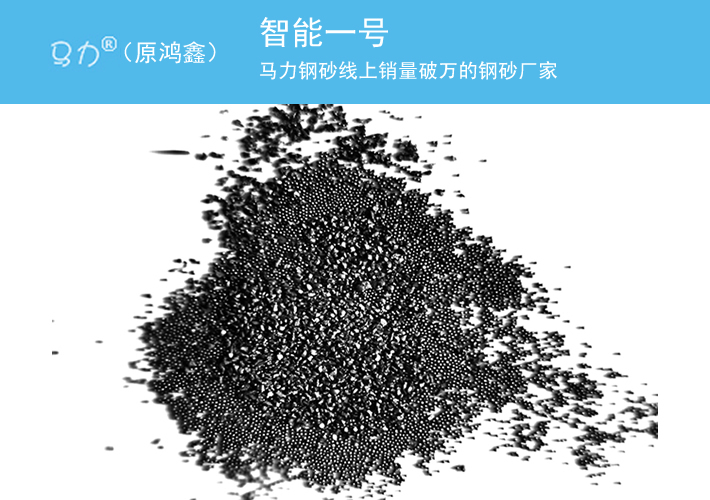
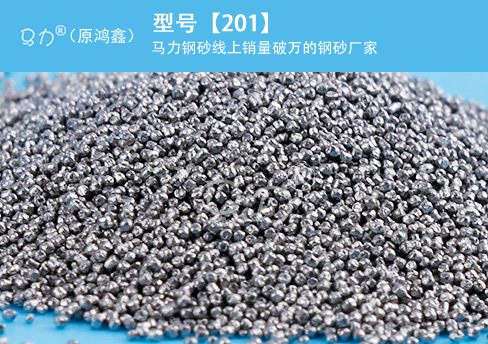
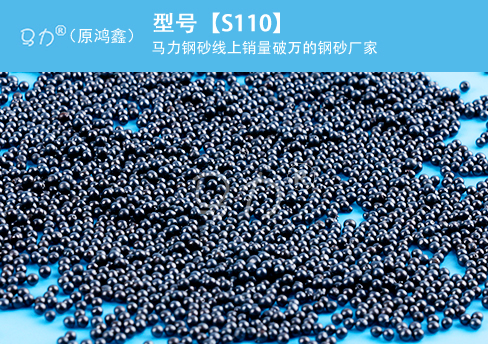
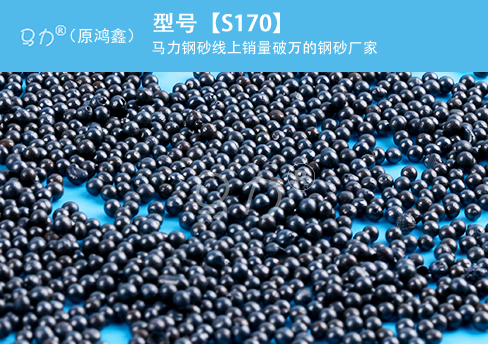
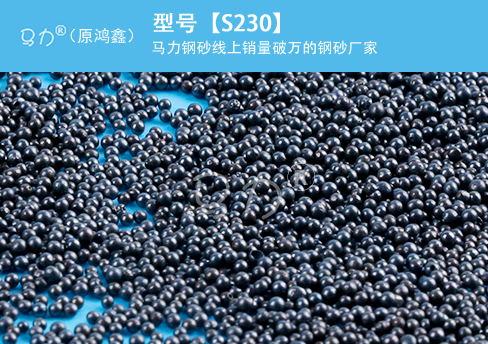
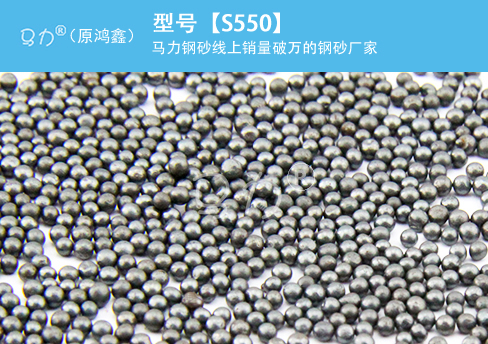
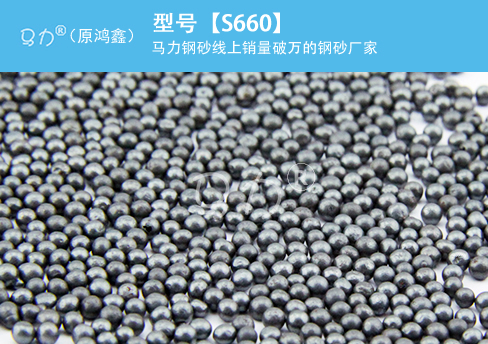
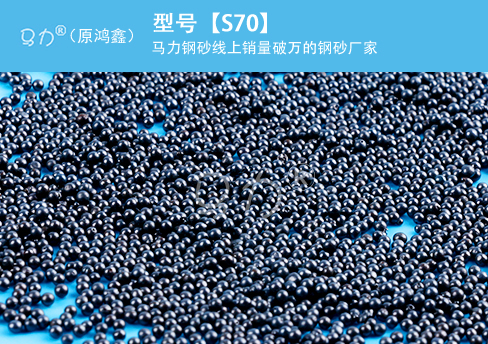
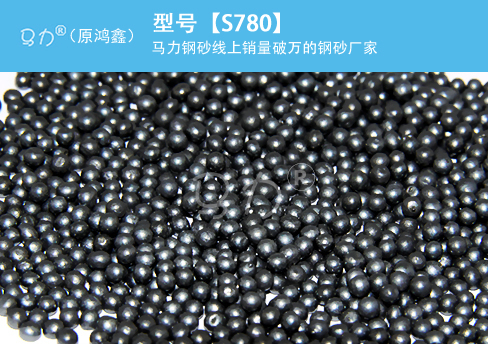
马力依托深厚的25年行业经验,并作为参编13项国家标准的核心企业(含防腐蚀涂装标准中唯一磨料参编企业),推出了革命性的智能级配磨料。我们将磨料按粗糙度需求精准分为4档,通过科学的磨料配比,确保H型钢除锈钢丸在抛丸机内形成**佳的撞击切削角度,提供完美的表面处理方案。
这种源头工厂直供、厂家直销的环保型磨料,不仅具备优异的循环寿命和疲劳寿命,更能实现卓越的低粉尘效果。实际应用数据显示,使用马力级配方案后,一次验收通过率96%,同时得益于优化的粒度分布与粉尘控制,粉尘排放减少60%,真正实现了降本增效与绿色生产。
问:抛丸磨料怎么选型?
答:选型核心是按粗糙度需求匹配,而非单纯看成分。马力提出4档粗糙度分级标准(Rz 30-50/50-75/75-100/100-120μm),根据工况选择对应级配方案,比按成分采购更精准。
智能级配试样申领,请拨打400-038-8928
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:铸件内腔清砂易伤母材怎么办?马力智能级配磨料精准控粗糙度
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号