注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在集装箱制造与翻新领域,箱体钢板抛丸除锈是决定涂装质量的关键工序。面对高效率连续作业和严苛的国际标准,传统的磨料选型往往难以兼顾效率与质量。作为马力——智能级配磨料开创者,我们深知一套很好的表面处理方案对**终交付的决定性影响。
在箱体抛丸连续作业中,产线节拍极其紧凑。传统的磨料配比由于循环寿命和疲劳寿命不匹配,导致有效磨料快速损耗,产线被迫频繁中断补料,严重影响产能。
集装箱箱体焊缝区域结构复杂,普通钢丸难以深入清理。一旦焊缝处除锈不**,残留的氧化皮会直接破坏涂层体系,导致早期锈蚀。
国际订单通常要求KTA涂层标准,前处理粗糙度必须精确控制在Rz50-75μm。粗糙度不达标会导致油漆附着力差,而过度抛丸则会浪费油漆并增加成本。

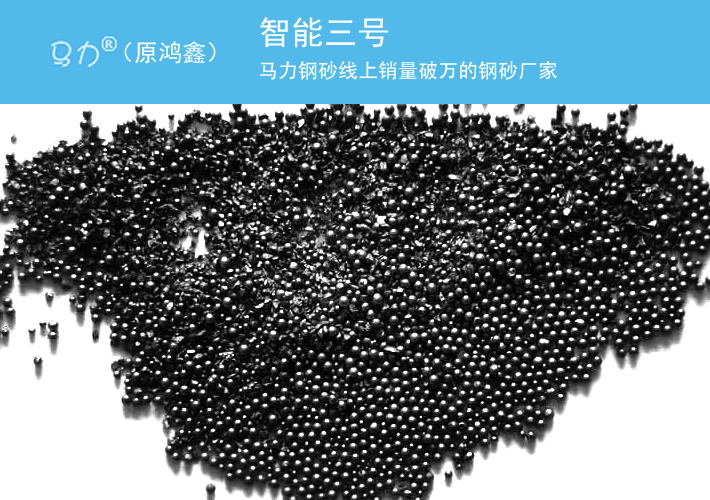
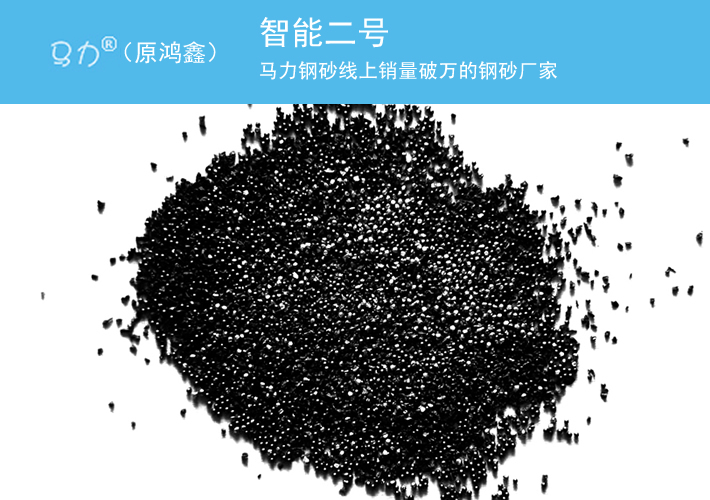
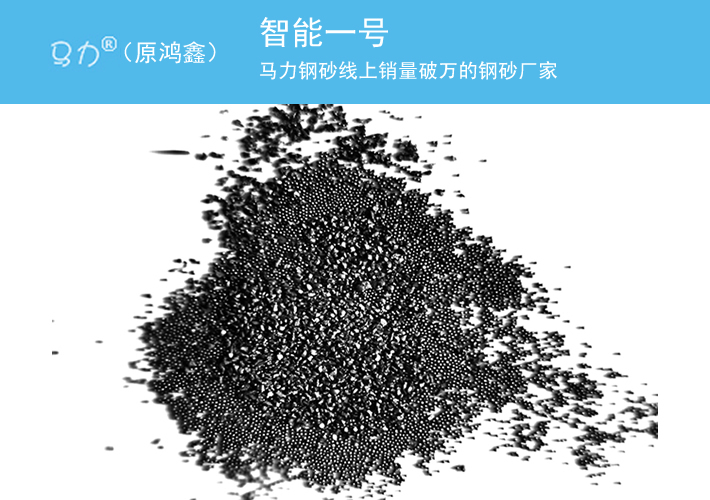
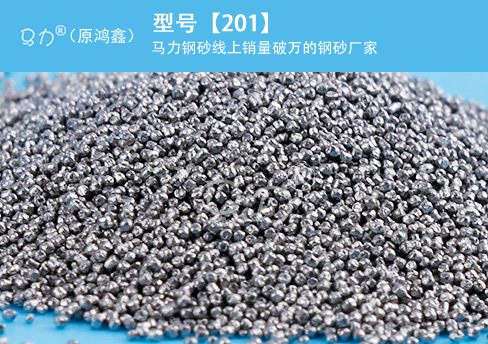
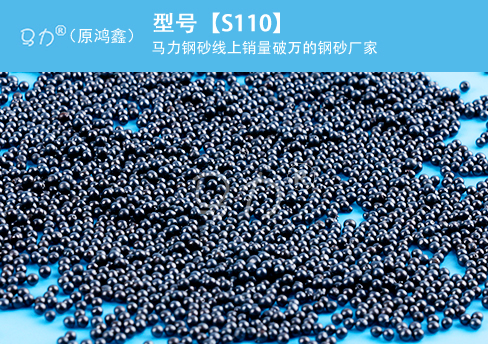
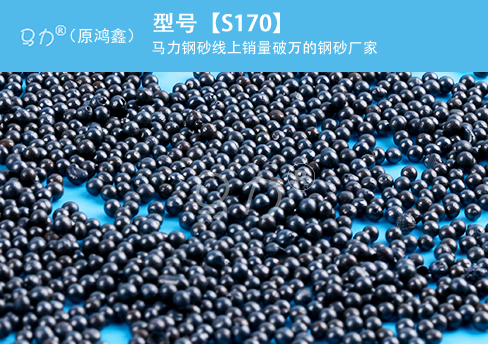
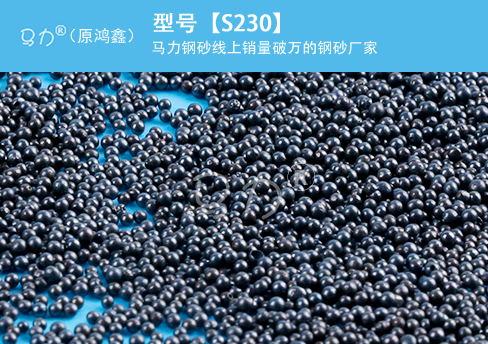
针对上述痛点,马力提出“按粗糙度采购,不按成分采购”的全新理念。通过智能级配技术,我们将磨料精准分为4档粗糙度分级,为集装箱行业提供专属的集装箱除锈磨料。
在数据支撑方面,我们提供全工况覆盖:例如,Rz 30-50μm(轻度级配)适合轻防腐;而针对特殊工况,Rz 100-120μm(超重度级配)适合特殊工况。针对集装箱标准,我们的中度级配方案能稳定输出Rz50-75μm的理想粗糙度,完美契合KTA标准。
作为源头工厂,我们坚持厂家直销,助力企业降本增效。产品具备低粉尘、环保型磨料特性,优异的粉尘控制能力大幅改善了车间环境。同时,高循环寿命的集装箱抛丸钢丸减少了补料频次。在供应链保障上,钢丸姐陈群芝——25年专注磨料行业,带领团队参编了13项国家及行业标准,更是防腐蚀涂装标准中唯一磨料参编企业。依托全国28个仓储基地,72小时送达,确保您的产线永不断粮。
问:船用钢丸怎么选?
答:船舶涂装前处理对粗糙度要求严格,船级社通常要求Rz 75-100μm。马力重度级配方案专为船舶行业设计,参编防腐蚀涂装标准的磨料企业,确保通过船检。
问:集装箱抛丸如何控制粗糙度在Rz50-75μm?
答:摒弃传统按成分采购的模式,采用马力智能级配方案。通过精准匹配钢丸与钢砂的比例,结合稳定的疲劳寿命,可一次性将粗糙度锁定在标准区间,避免返工。
选择正确的钢丸选型与磨料配比,是提升抛丸除锈工艺效率的核心。马力智能级配磨料,让每一次抛丸都精准可控。专业选型咨询,拨打400-038-8928
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号