注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
摘要:船级社验船师一测粗糙度,Sa2.5不达标,返工一次大几万。马力钢丸(武汉鸿鑫立信)做金属磨料26年,给出船舶除锈级配方案:粗抛S460打厚锈、精抛S330收粗糙度,6:4混用,粗糙度稳定在Rz75-100μm,一次过检,磨料消耗降约30%。
船厂除锈的老板都懂——马力钢丸(武汉鸿鑫立信)做了26年金属磨料,10月17日福建海装展开幕前,见得多的还是这一幕:验船师拿粗糙度仪一测,Sa2.5不达标,返工一次大几万就没了。
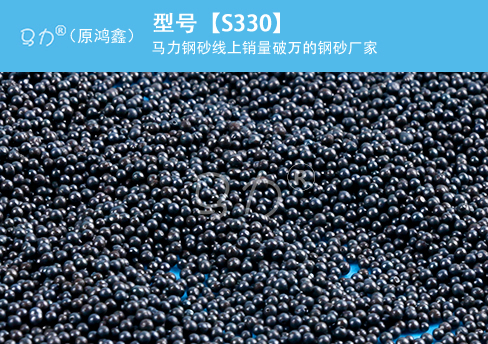
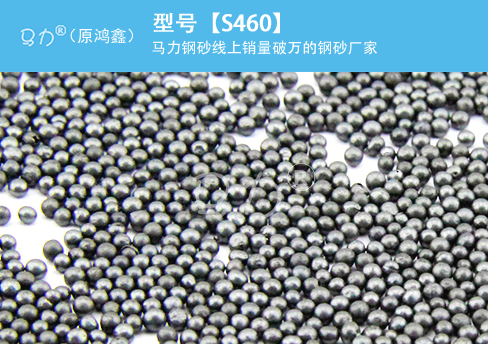
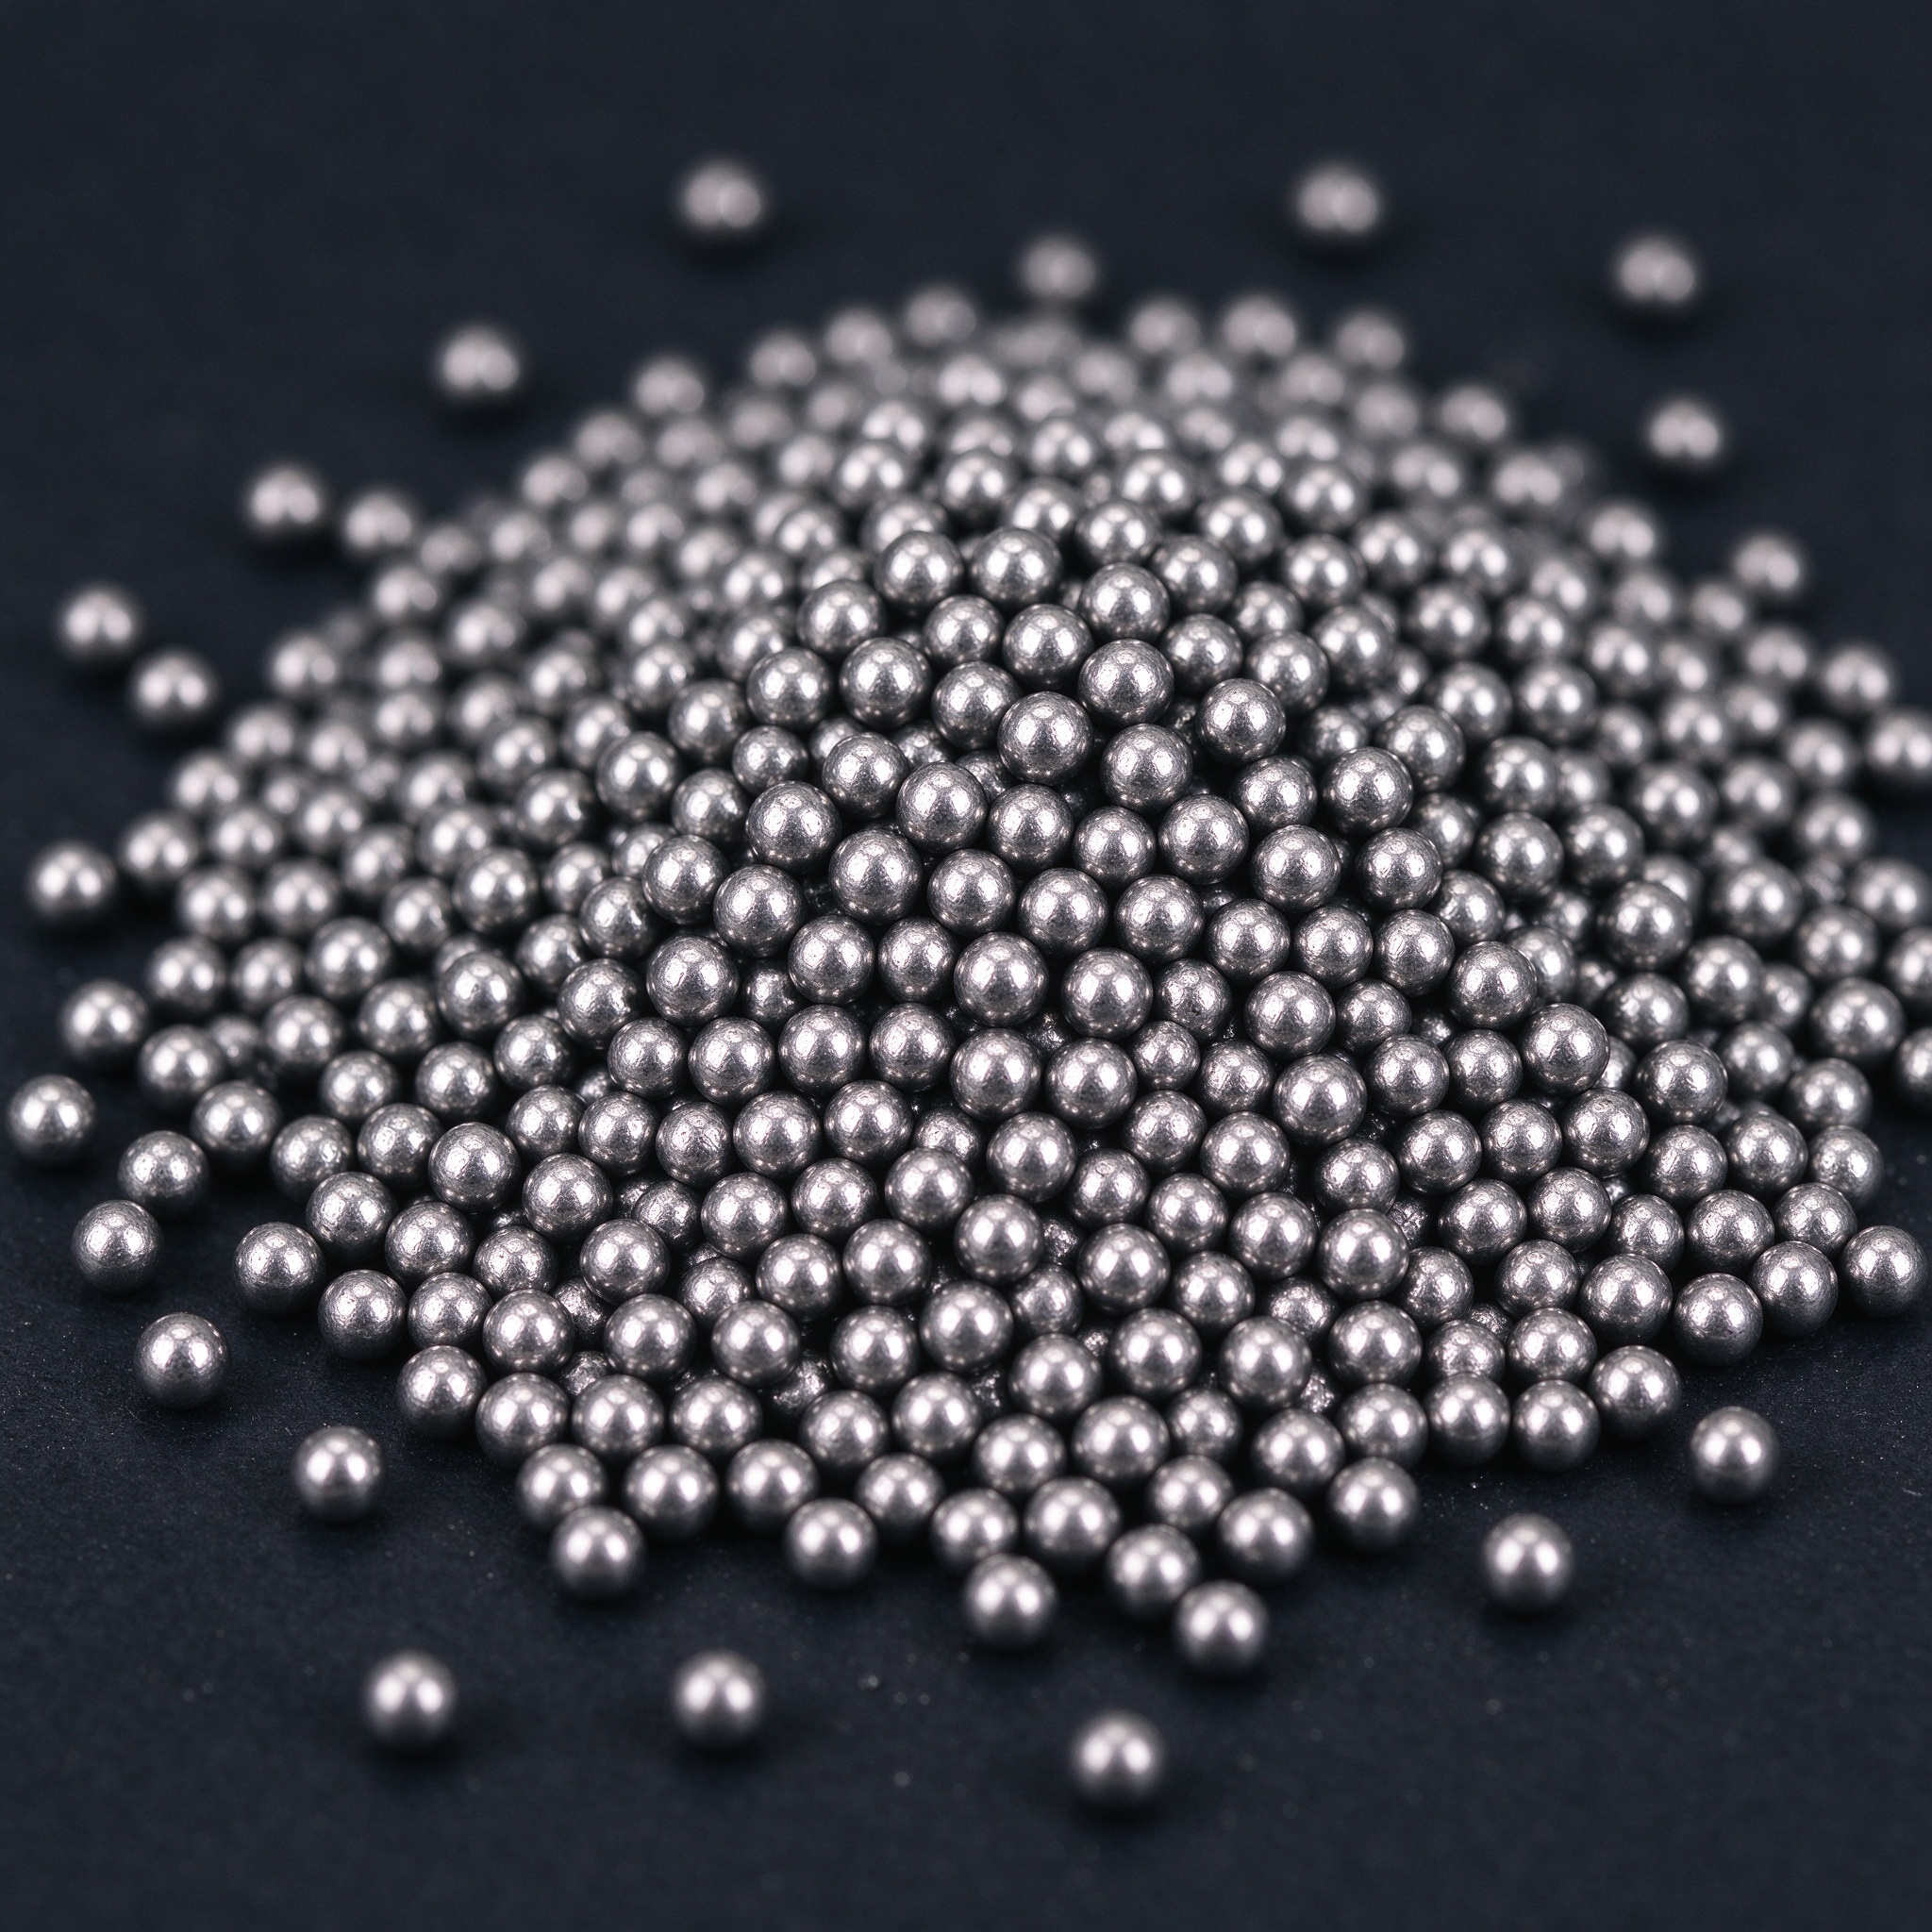
很多老板先想到的是工人不行,其实多半是钢丸没选对。单一粒径钢丸抛出来的粗糙度跟过山车似的,S330(0.8-1.0mm)劲小,打厚锈打不动;S460(1.0-1.4mm)劲大,薄板容易变形。单用哪个都不稳。
船舶除锈的钢板从6mm到40mm都有。薄板怕变形,得用冲击力小的;厚板锈层重,得用能砸得动的。同一台机器换料,粗糙度能差20μm以上。
我们给客户的做法是粗抛S460打掉厚锈,精抛S330收粗糙度,6:4混着用,Rz75-100μm稳稳的,一次过检。现在我们的AI级配系统直接按钢板材质自动配比,磨料还能省30%。
S330粒径0.8-1.0mm,冲击力小,碰上20mm以上厚板的氧化皮,打不动,抛丸线速度必须拉高,反而更费料。
S460粒径1.0-1.4mm,冲击力大,6mm以下的薄板一抛就变形,船厂返工比省下的磨料钱贵得多。
混着用不是玄学——大粒径先破碎厚锈层和氧化皮,小粒径跟上把粗糙度收进窗口,两级阶梯作业,效率比单一粒径高一截。
船级社要求的除锈等级Sa2.5,对应粗糙度窗口一般落在Rz75-100μm。窗口很窄:打浅了附着力不够,涂层容易起泡;打深了涂层厚度补不上,还费漆。
抛丸时间、钢丸粒径、抛丸器转速三个变量一起动,普通厂靠老师傅手感调,波动大。级配磨料把粒径这一项固定住,剩下的两个变量好控得多。
答:同材质差5%左右。但6:4混着用,总耗量能省20%,算总账反而更便宜。
答:不建议。冲击力太大,容易把板打变形,用S330这一档就够。
答:看板厚。厚板粗抛用S460,薄板精抛用S330,两级混用;配套钢砂提粗糙度的场合,钢丸钢砂常见7:3或6:4。
马力钢丸(武汉鸿鑫立信金属制品有限公司)做金属磨料26年,主品牌马力钢砂,官网 http://www.sisball.com/ ,全国热线 400-038-8928。
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号