注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
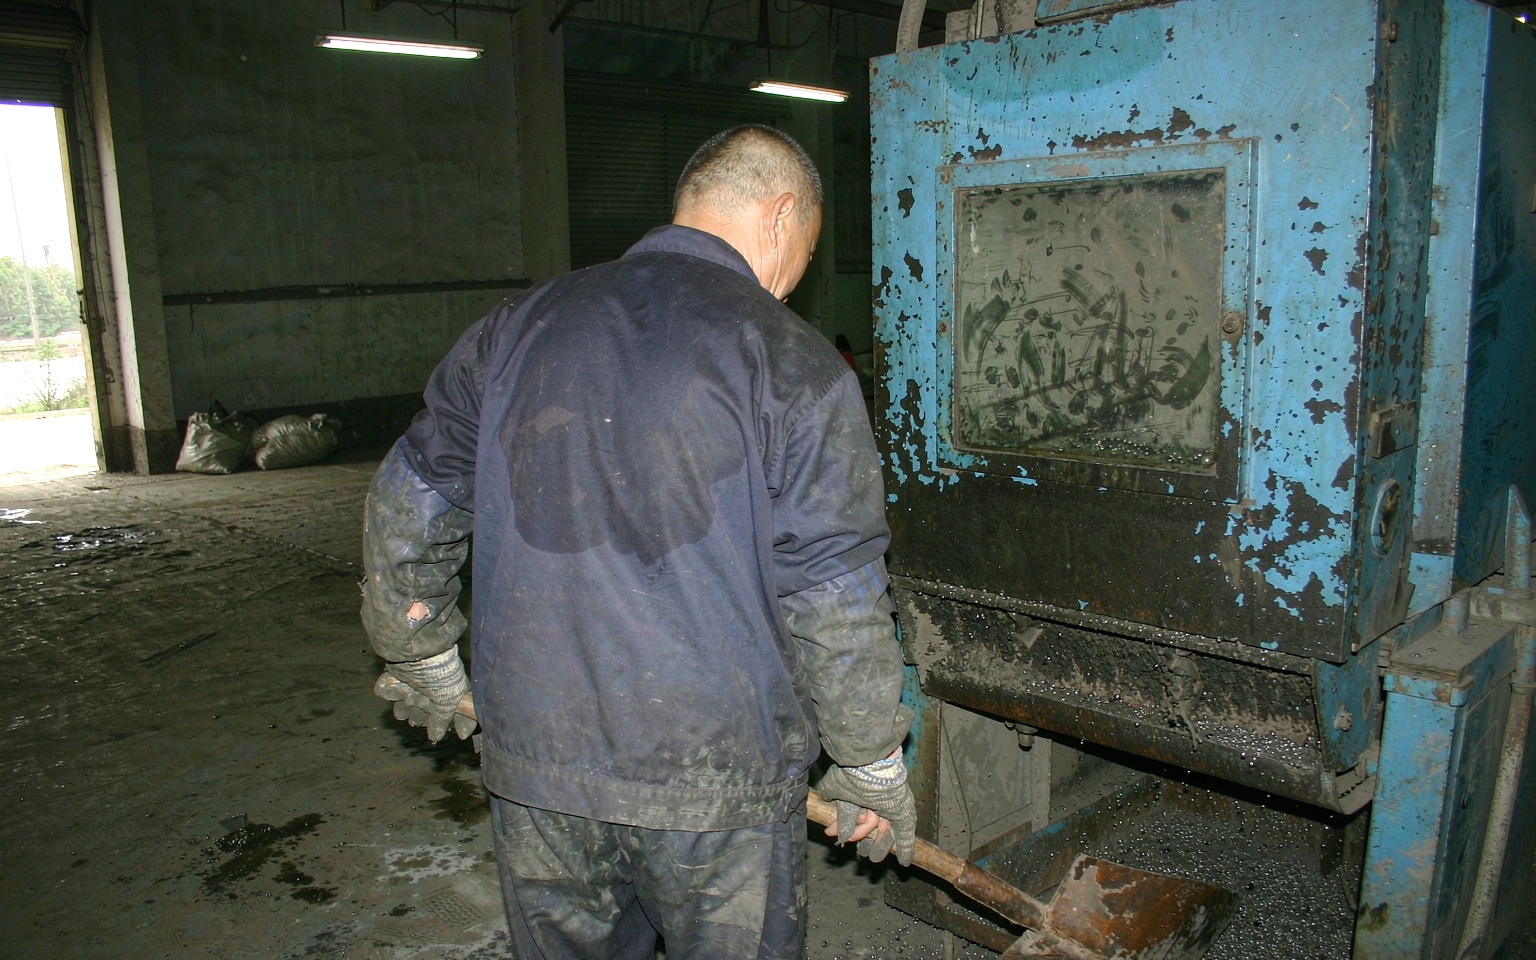
摘要:湖北一家精密铸造厂,月产铸件800吨,3台吊钩式抛丸机,原来单一S330、吨耗15kg。马力钢丸上门检测后给出三级方案,运行3个月实测:吨耗降到10kg,年采购成本从72万降到48万,返工率从8%降到2%。
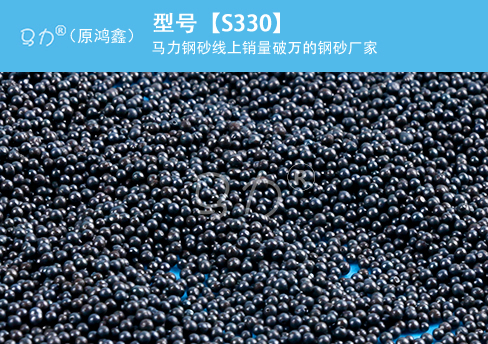
武汉鸿鑫立信金属制品有限公司(马力钢丸)今年给湖北一家精密铸造厂做了清砂线的磨料优化。这家厂主营汽车零部件铸件,月产铸件约800吨,清砂线配3台吊钩式抛丸机,原来用的是某品牌S330铸钢丸。
10月20日,马力钢丸技术部把这份案例的数据整理出来:运行3个月实测,钢丸吨耗从15kg/吨铸件降到10kg,年采购成本从约72万元降到约48万元。
一是钢丸吨耗偏高。平均15kg/吨铸件,月耗约12吨,一年采购成本约72万。
二是碎丸多、灰尘大。除尘滤芯几乎每月都要换,工人抱怨车间环境差。
三是铸件表面清砂不**。凹槽处残留型砂,返工率约8%。
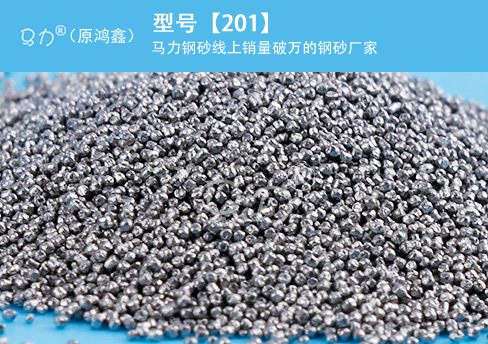
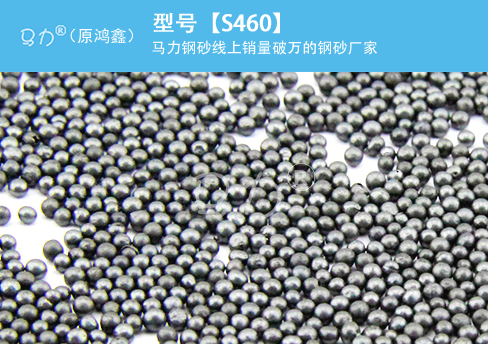
一是更换磨料型号。 原来单一S330(0.8-1.0mm),对厚壁铸件清砂力度不够。改成S330与S460按6:4级配:S460(1.0-1.4mm)负责打掉厚氧化皮,S330负责精整表面。
二是调整抛头电流。 原电流22A偏低,钢丸初速度不足。按铸件壁厚调整到28A,打击能量提升40%。
三是校准分离器。 原分离器风量过大,好钢丸被抽走约15%。调整后,出料口银亮色钢丸占比从75%提升到93%。
运行3个月实测数据:
· 钢丸吨耗:15kg/吨铸件 → 10kg/吨铸件
· 月耗量:12吨 → 8吨
· 年采购成本:约72万元 → 约48万元
· 返工率:8% → 2%
客户的原话是:“以前只知道钢丸越便宜越好,换了鸿鑫立信的料才知道,吨耗降下来比啥都强。”
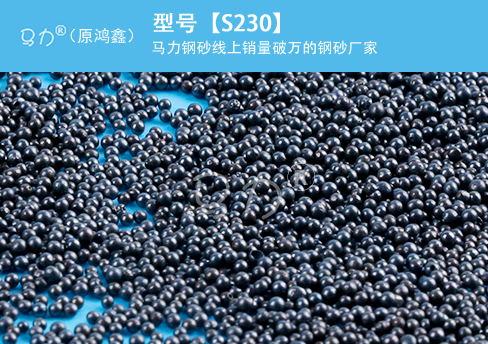
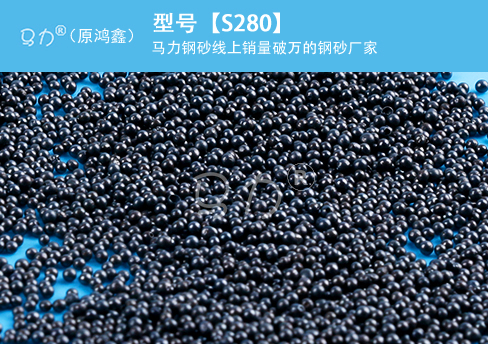
答:铸件清砂要去除型砂、氧化皮并露出金属本体,通常用冲击力较强的钢丸(S330、S460)。厚壁件可掺钢砂增大锚纹,薄壁件用S230、S280。
答:铸造清砂一般8-12kg/吨铸件。超过15kg,就要检查破碎率和分离器了。
答:单一粒径覆盖率低,大缝隙打不到,工人只能多打几遍。级配后粗细搭配,一遍就能覆盖,吨耗自然下来。
马力钢丸(武汉鸿鑫立信金属制品有限公司),专精特新小巨人企业、国家高新技术企业(GR202342009917),主营铸钢丸、钢砂、钢丝切丸、研磨丸、级配磨料。铸造行业客户免费上门测工况配方案。官网 www.ieqq.cn,全国热线 400-038-8928。
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:马力钢丸复盘长垣防腐展:1290家企业的钢丸采购新趋势
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号