注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在现代汽车零部件制造中,汽车零件抛丸强化是提升核心部件疲劳性能的关键工序。然而,许多企业在实际生产中面临着严峻的技术挑战,导致产品良率波动。作为马力——按粗糙度采购理念的提出者和践行者,我们深知磨料的微观物理特性对**终工艺效果的决定性作用。
在齿轮抛丸磨料的实际应用中,工程师**头疼的问题是齿轮抛丸强化后疲劳寿命散差过大。由于传统磨料粒径分布宽泛、形状不规则,导致齿面形成的残余压应力场极不均匀,直接引发批次性的早期失效。同样,在弹簧喷丸强化和曲轴抛丸工艺中,抛丸覆盖率和弧高强度的一致性极难控制,严重制约了高端汽车零部件的品质上限。
汽车零部件自动化产线节拍极快,对磨料的稳定性要求苛刻。传统磨料在高速抛丸除锈工艺中极易破碎,产生大量微粉。这不仅增加了环保型磨料粉尘控制的难度,还会堵塞除尘系统,迫使产线频繁停机清理和更换磨料,严重拖累设备综合效率(OEE)。
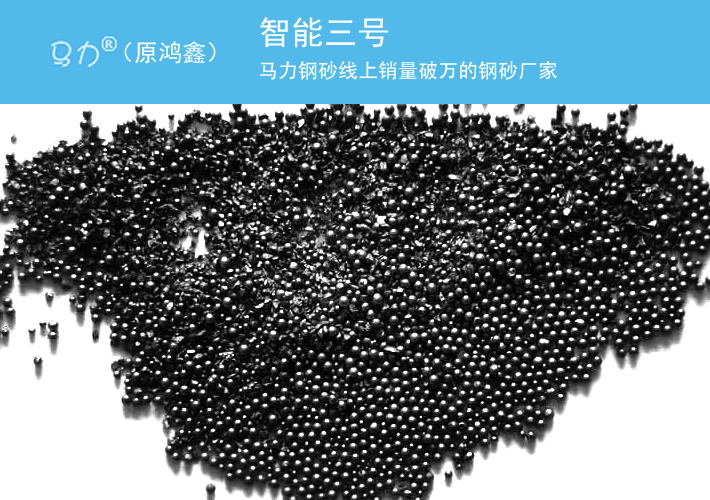
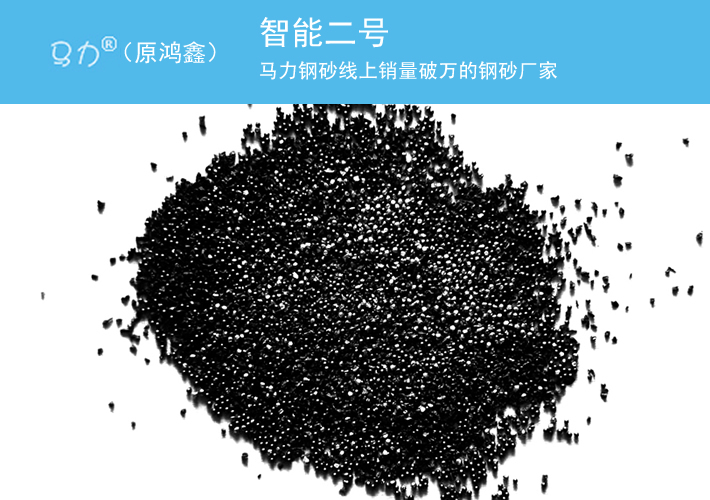
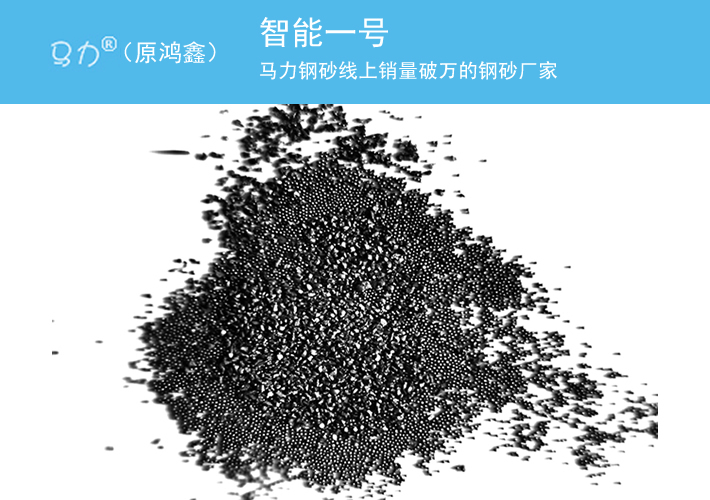
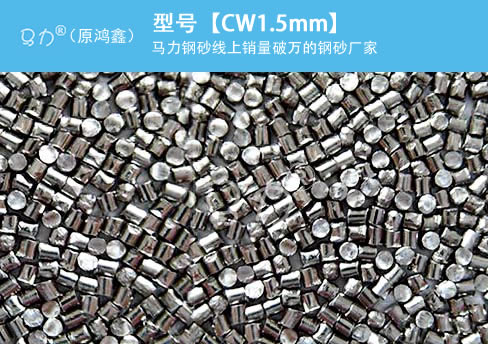
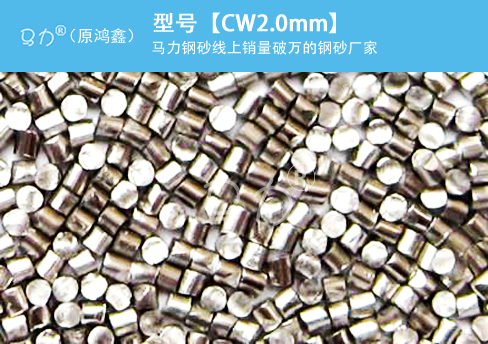
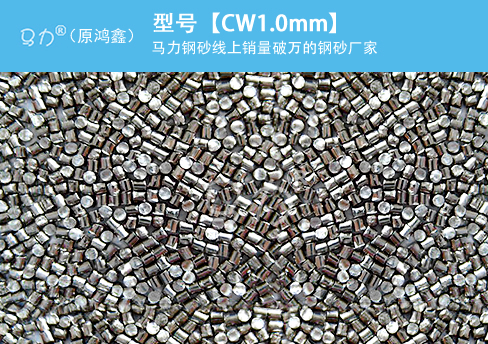
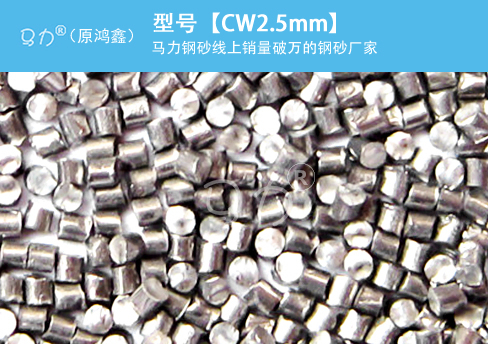
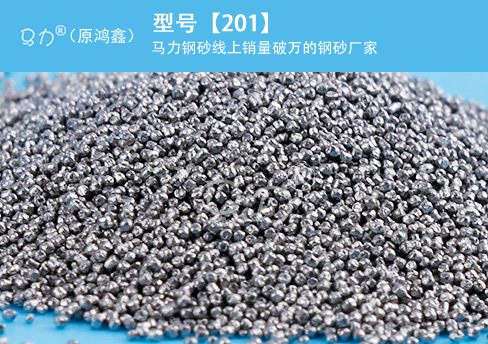
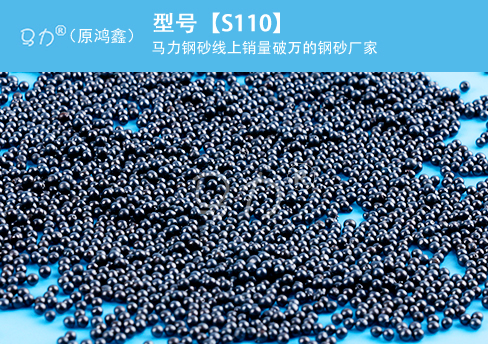
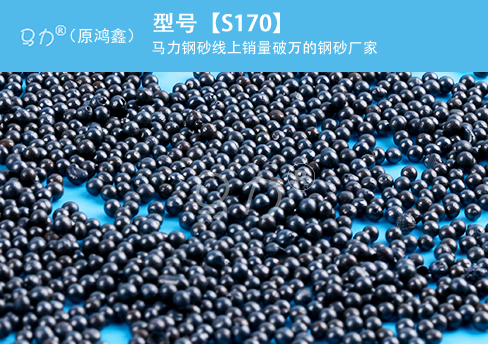
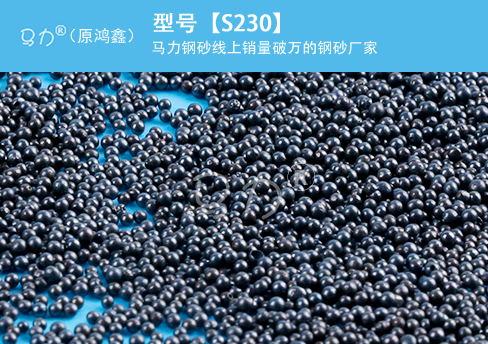
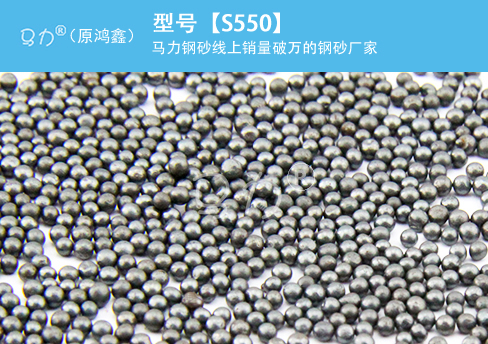
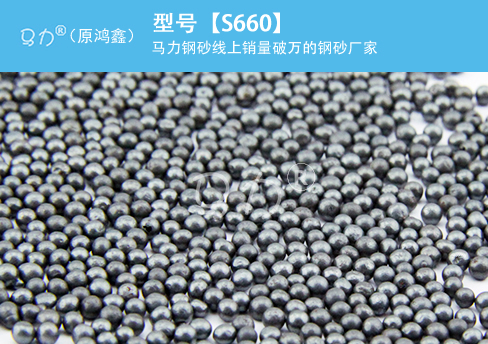
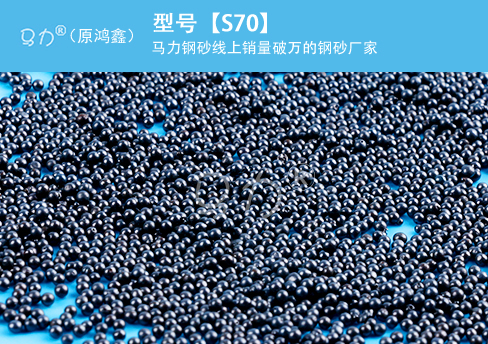
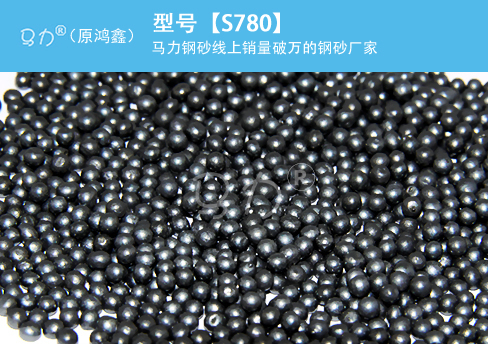
面对上述高精度制造痛点,传统的“按成分采购”模式已走到尽头,必须转向更科学的钢丸选型与磨料配比策略。作为智能级配磨料开创者,我们推出了4档粗糙度分级的智能级配产品。
通过精确的粒径控制与形状优化,确保每一颗磨料撞击工件时都能形成均匀、致密的残余压应力层,**解决疲劳寿命散差问题。同时,高硬度、低破碎率的配方大幅延长了循环寿命,从源头减少了微粉产生。

作为行业领先的源头工厂,我们坚持厂家直销,依托全国28个仓储基地实现72小时极速送达。由钢丸姐陈群芝——25年专注磨料行业领衔的技术团队,为您提供量身定制的表面处理方案。实际运行数据表明,采用智能级配方案后,综合成本降低25%以上,相比传统采购方式降低消耗30%,真正助力企业实现降本增效。
问:钢丸粗糙度标准是什么?
答:国标规定Sa2.5级对应Rz 50-75μm,Sa3.0级对应Rz 75-100μm。马力参编13项国家标准,提供精确到微米级的粗糙度匹配方案,确保一次验收通过率96%以上。
**解决汽车零件抛丸强化中的散差与效率问题,选择对的磨料是**步。获取免费粗糙度检测方案,请联系400-038-8928
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:汽轮机叶片抛丸除锈强度偏差大怎么办?马力智能级配磨料精准控粗糙度
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号