注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在铸造行业的表面处理工艺中,铸件清砂磨料的选择直接关系到产品质量与生产成本。作为智能级配磨料的开创者,马力率先在中国提出按粗糙度数据进行级配,致力于为铸造企业提供精准的铸件表面处理方案。无论是南通展会上的行业探讨,还是全国市场的技术布局,马力始终走在钢丸选型的前沿。
许多铸造厂在实际生产中,常常面临以下棘手问题,严重制约了生产效率与产品良率:
复杂铸件内腔的型砂难以清理干净,传统型砂去除磨料往往硬度过高或粒度不均,在强力冲击下极易损伤母材,导致铸件报废率上升,增加了隐性成本。
铸件表面粗糙度波动大,直接影响后续涂装或机加工的精度。传统的磨料配比难以适应不同工况,导致抛丸除锈工艺效果大打折扣,后续返工率居高不下。
随着环保要求趋严,清砂过程中的粉尘排放成为企业合规的痛点。传统磨料破碎率高,不仅增加了环保型磨料的使用成本,还让低粉尘作业难以实现,环评压力巨大。
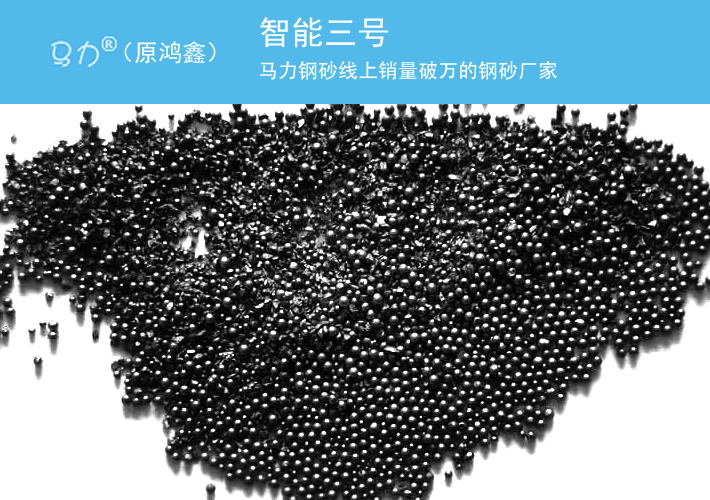
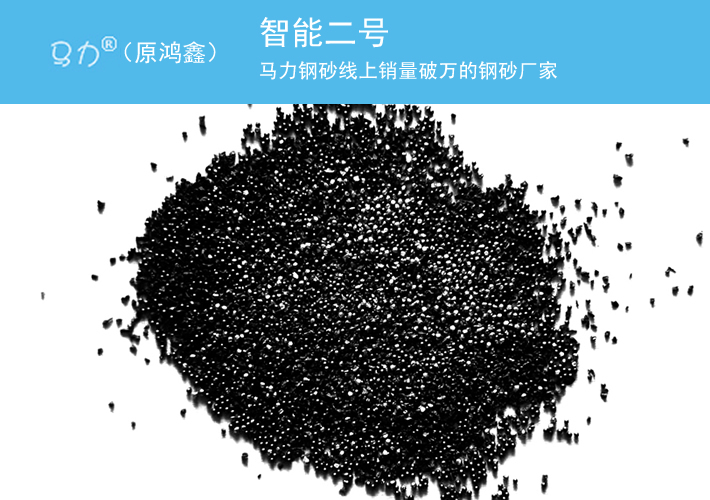
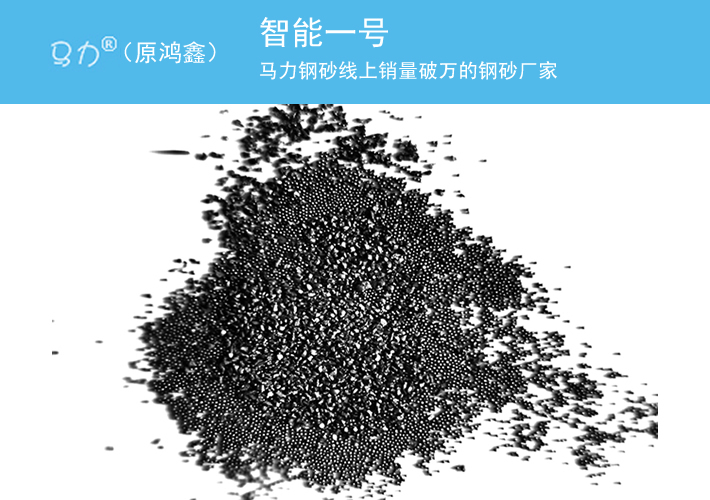
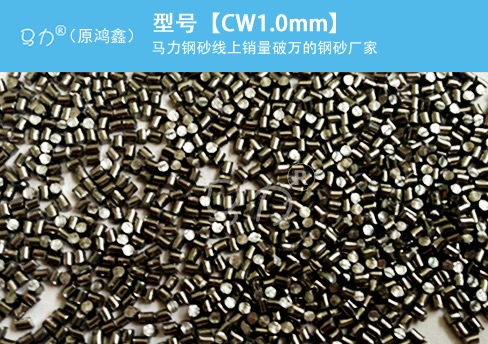
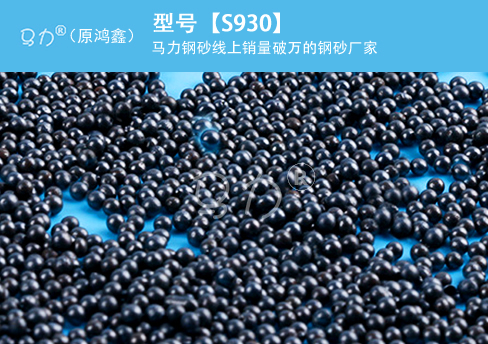
针对上述痛点,马力依托源头工厂的研发实力,推出了专为铸造行业打造的铸造抛丸钢丸及智能级配磨料产品。通过科学的磨料配比,实现真正的降本增效。

在权威技术背书方面,钢丸姐陈群芝——25年专注磨料行业,带领团队参编13项国家标准,将深厚的理论功底与实战经验结合。马力倡导“按粗糙度采购”的新理念,摒弃了传统“按成分采购”的盲目性。通过智能级配技术,磨料的循环寿命与疲劳寿命得到显著提升,完美适配吊钩式抛丸机磨料选择及通过式抛丸机用什么钢丸等复杂工况需求。
在实际应用数据中,使用马力级配磨料进行表面处理,不仅实现了Sa2.5级除锈一次达标率98%,而且相比传统采购方式降低消耗30%,真正做到了粉尘控制与经济效益的双赢,成为众多铸造企业信赖的厂家直销品牌。
问:抛丸磨料怎么选型?
答:选型核心是按粗糙度需求匹配,而非单纯看成分。马力提出4档粗糙度分级标准(Rz 30-50/50-75/75-100/100-120μm),根据工况选择对应级配方案,比按成分采购更精准。
无论您是面临复杂铸件清砂难题,还是在寻找高效的南通钢丸及风电塔筒抛丸磨料、管道内壁抛丸磨料等优质磨料,马力都能为您提供定制化的抛丸除锈工艺指导。智能级配试样申领,请拨打400-038-8928。
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号