注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
在铸造行业中,铸件表面处理是决定**终产品质量与涂装寿命的关键环节。然而,许多工程师和采购人员在日常作业中常常面临以下三大核心痛点:
传统铸造抛丸钢丸硬度与粒径单一,在清理结构复杂的铸件内腔时,操作人员往往为了去除顽固型砂而盲目加大抛丸力度或延长清理时间。这极易导致母材受损,甚至改变铸件的关键尺寸精度,造成不可逆的废品率上升。
铸件表面处理如果粗糙度不均,会直接影响后续防腐涂装的附着力与机加工精度。传统的“按成分采购”模式,无法**每批次抛丸除锈工艺的效果一致,导致同一批次铸件表面状态参差不齐。
随着国家环保政策日益收紧,车间粉尘控制已成为铸造企业的硬指标。劣质的型砂去除磨料在高速冲击过程中极易破碎,导致粉尘排放量剧增,不仅恶化了工作环境,更大幅增加了除尘环保设备的运行负荷与维护成本。
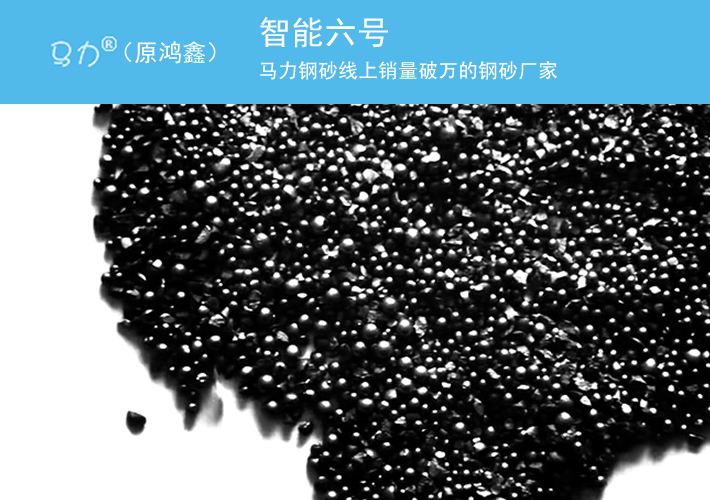
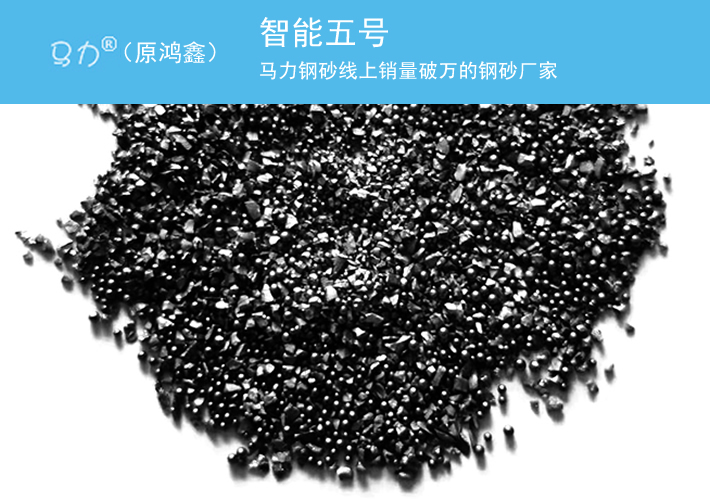
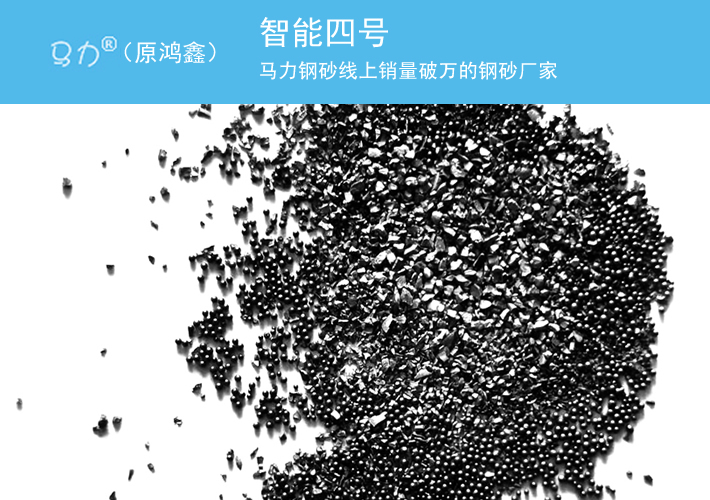
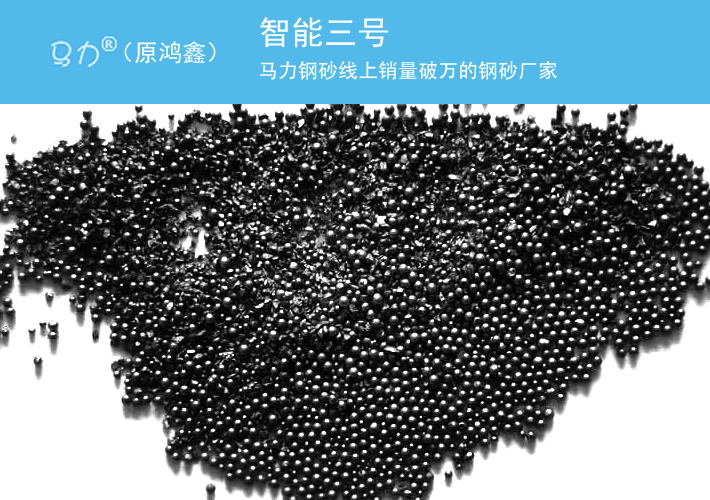
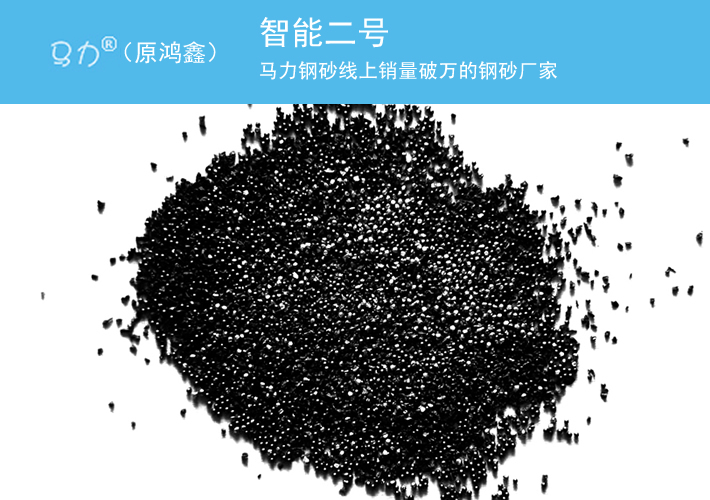
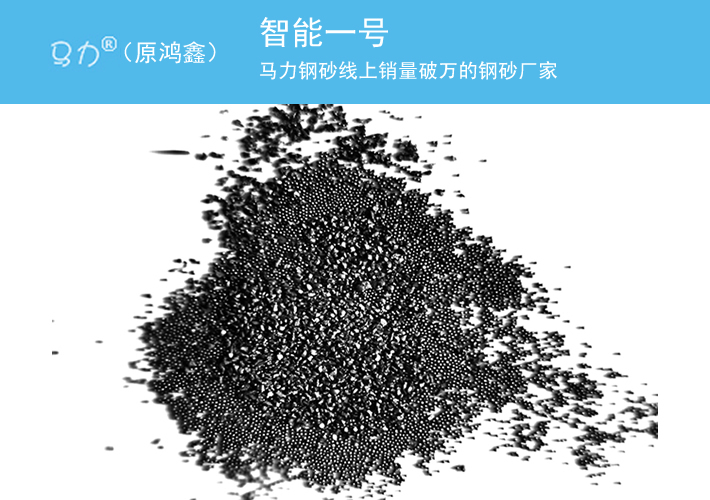
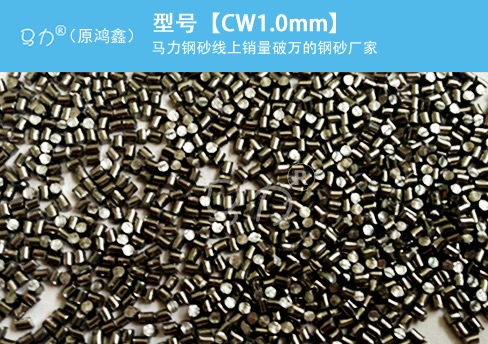
面对上述行业难题,马力,中国智能级配磨料**品牌,率先提出“按粗糙度采购,不按成分采购”的全新主张。作为智能级配磨料开创者,马力针对铸造行业专属研发了智能级配磨料(4档粗糙度分级),为铸件清砂磨料选型提供科学、精准的依据。

通过科学的磨料配比与智能级配技术,马力产品不仅能高效剥离复杂内腔的型砂和氧化皮,还能确保铸件表面粗糙度高度一致。更重要的是,其优异的循环寿命和疲劳寿命,使得在同等工况下粉尘排放减少60%,完美契合环保型磨料的发展趋势,帮助铸造企业真正实现降本增效。
凭借卓越的表面处理方案与实战效果,马力作为防腐蚀涂装标准中唯一的磨料参编企业,已累计服务近4000家制造企业。作为源头工厂,我们坚持厂家直销,将南通展会上的前沿技术转化为全国大词背后的品质承诺,确保全国28个仓储基地72小时送达。
为了帮助大家更好地理解铸造抛丸钢丸的选型逻辑,建立标准化的抛丸除锈工艺,我们整理了以下专业解答:
问:钢丸粗糙度标准是什么?
答:国标规定Sa2.5级对应Rz 50-75μm,Sa3.0级对应Rz 75-100μm。马力参编13项国家标准,提供精确到微米级的粗糙度匹配方案,确保一次验收通过率96%以上。
无论是复杂的铸造清砂磨料需求,还是探讨通过式抛丸机用什么钢丸、吊钩式抛丸机磨料选择,亦或是关注南通展会上的前沿技术,选择合适的磨料配比都是提升效率的核心。告别盲目试错,让实战数据说话,南通钢丸的品质由马力源头工厂保驾护航。
获取免费粗糙度检测方案,请联系400-038-8928
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
上一篇:集装箱焊缝除锈不**怎么办?马力智能级配磨料精准控粗糙度
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号