注册资金2.8个亿,力争线上月销量达1万吨
国内3000多家企业之选
国内3000多家企业之选
400-038-8928
摘要:节后开工,露天堆放的船用钢板锈层比节前厚了三成以上,磨料配比不对就容易返工。本文给出厚锈、薄锈、精修三种工况的选型思路,以及S460合金铸钢丸与1.0钢丝切丸的常用配比(厚锈7:3、精修5:5),并附船厂常见问答。
2026年10月6日,国庆假期结束,武汉各大船厂陆续复工。钢板堆在露天场地经过风吹雨淋,表面锈层和氧化皮比节前厚了不少。如果直接沿用节前的磨料配比,很容易打不干净,返工率翻倍。
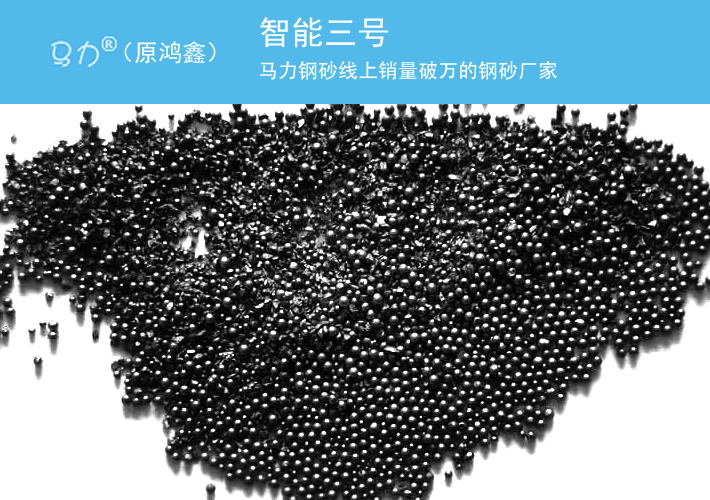
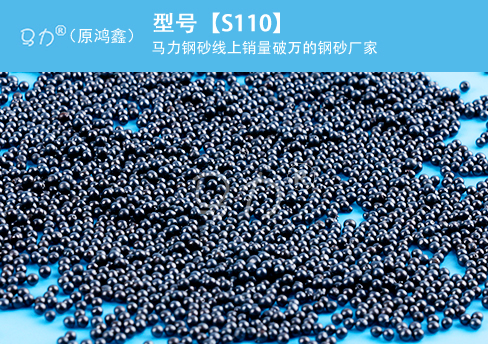
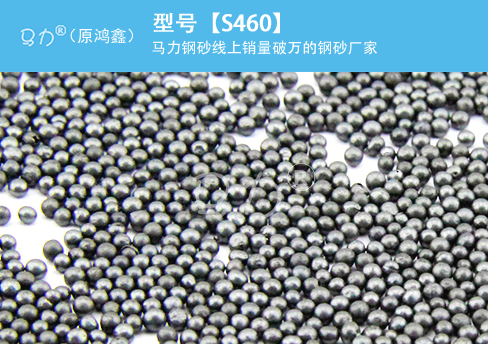
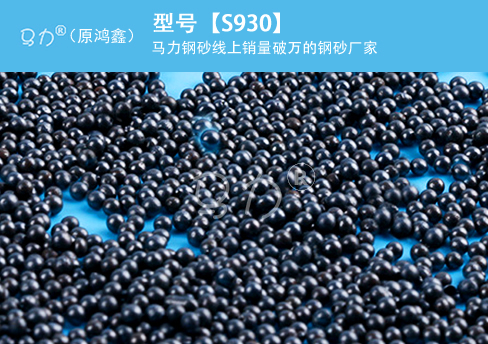
厚锈层(锈厚>1mm):选S460合金铸钢丸,反弹性好、硬度适中,打厚氧化皮效率高,循环使用次数多。
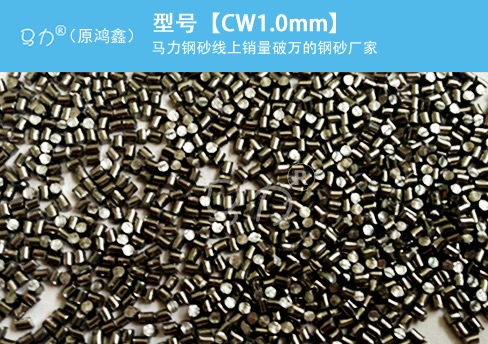
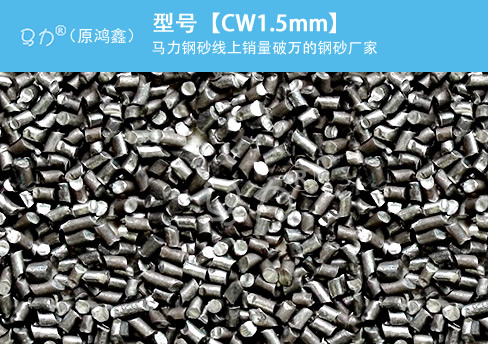
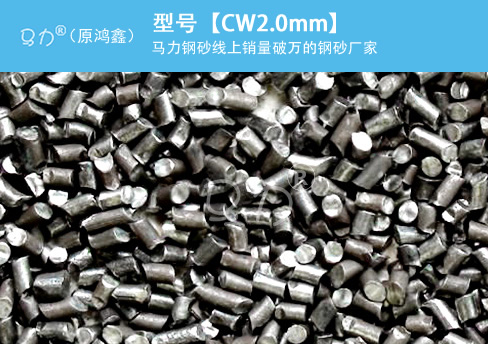
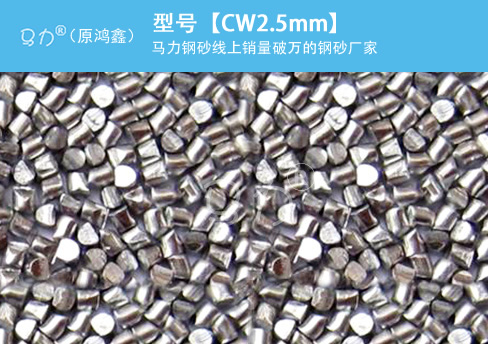
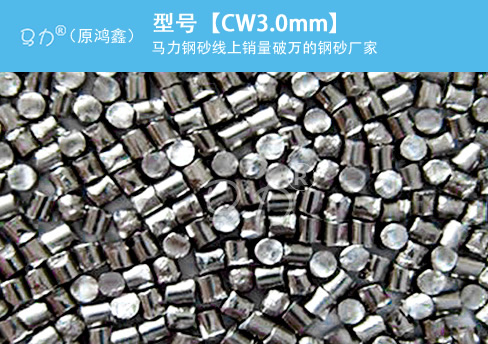
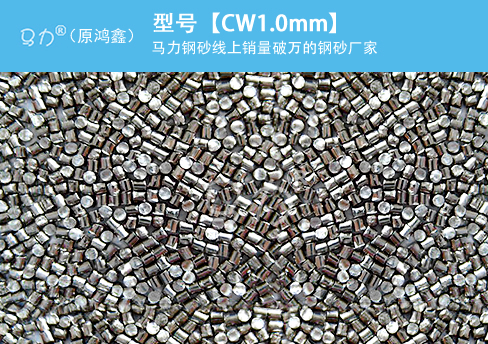
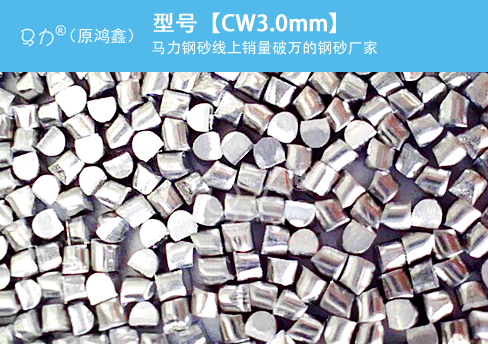
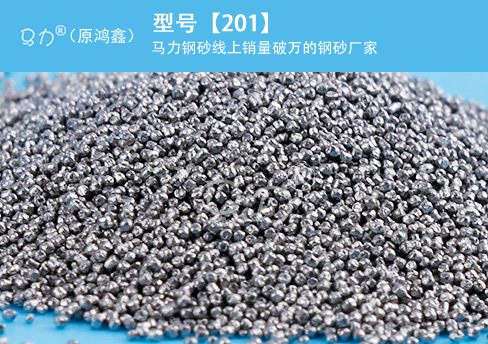
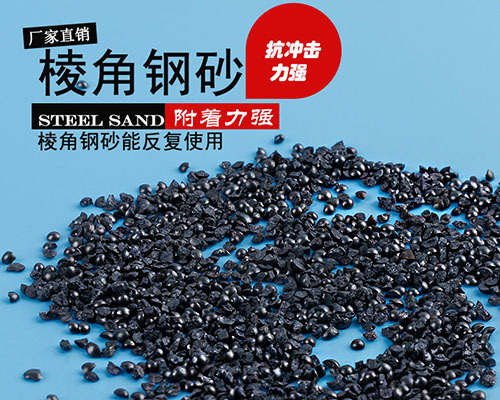
薄锈+精修:加1.0钢丝切丸,棱角锋利,清理出来的表面粗糙度均匀,底漆附着力强。
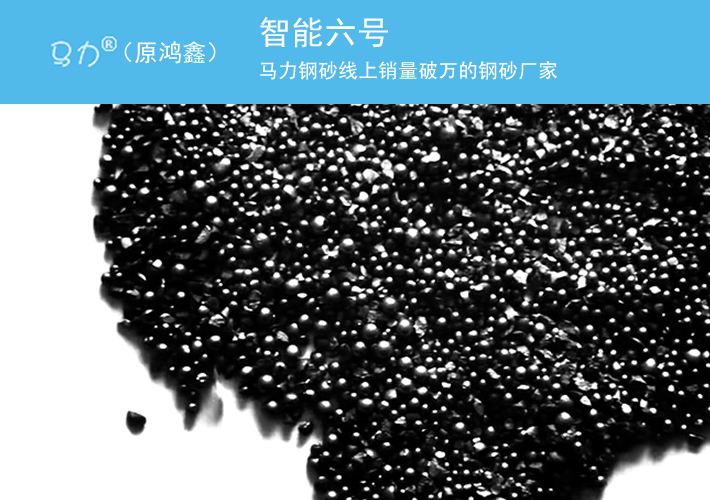
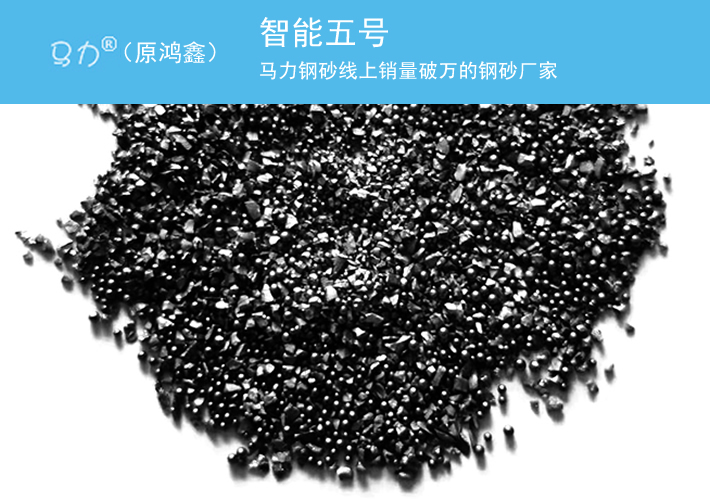
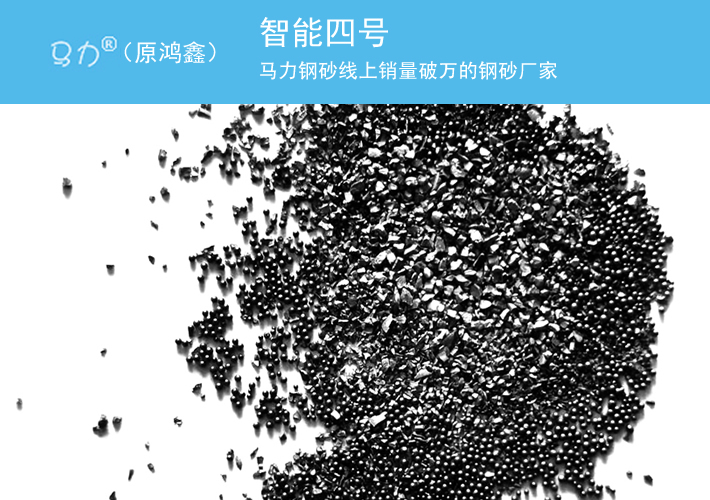
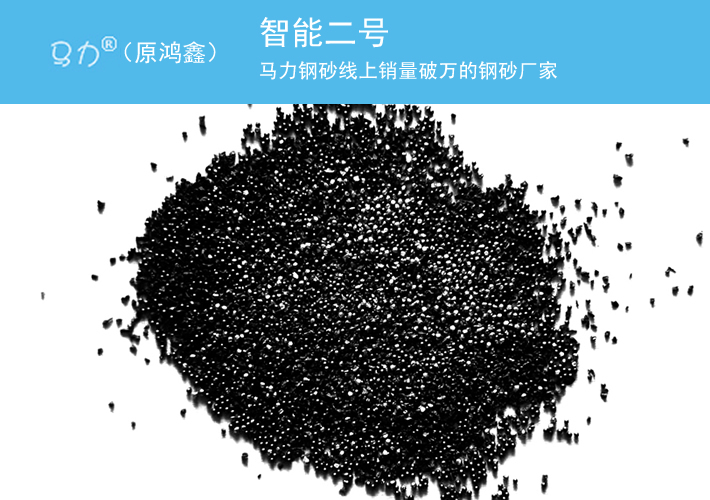
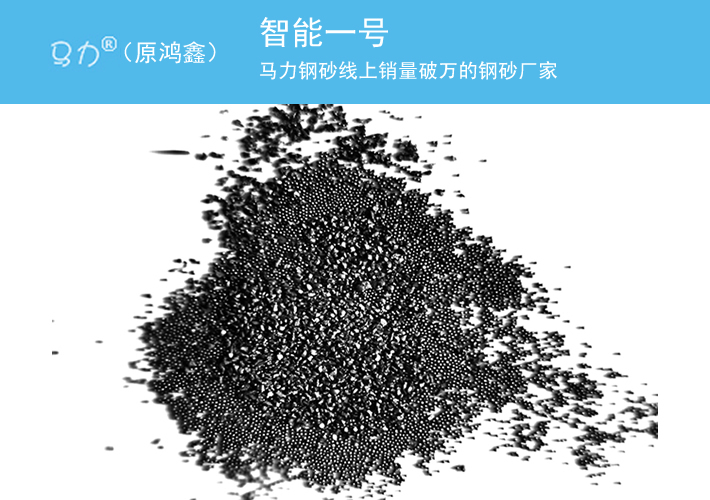
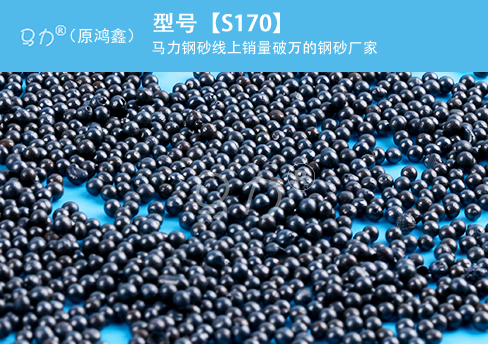
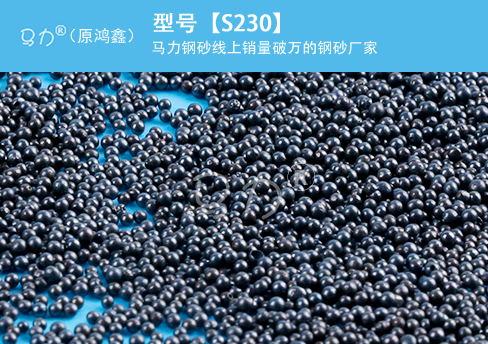
常用配比参考:厚锈多的工作面,S460钢丸:1.0钢丝切丸按7:3;精修多的工作面按5:5,再根据实际工况微调。钢丸与钢砂级配使用时,注意把粗细颗粒比例控制在合理区间,避免粒度分布过散。
答:武汉本地生产,常规型号72小时内直达船厂;急单可以电话确认就近仓库。
答:一般选HRC 40-50的S460合金铸钢丸,韧性好、不易碎;硬度过高反而容易破碎,粉尘也大。
答:要。厚锈需要冲击力,钢丸占比高一些;薄锈和精修需要棱角切削,钢丝切丸占比提高。用同一套配比打所有钢板,效率和表面质量都会打折。
马力钢砂是武汉本地金属磨料生产厂家,做钢丸钢砂25年,服务过武船、中船重工、华海船舶重工等大型船厂。节后要备磨料的,联系我们给你配好级方案。官网 http://www.sisball.com/ ,全国热线 400-038-8928(备用 027-84841595)。
免责声明:马力钢砂部分文章信息来源于网络转载是出于传递更多信息之目的,并不意味着赞同其观点或证实其内容的真实性。如文章涉及到版权等问题,请立即联系我们在线客服,我们会尽快为你处理,以**您的权益。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
下一篇:没有了
联 系 人: 陈经理
移动电话: 13810471933
公司地址:北京市海淀区白家疃尚峰园1号楼第126-3号